

Dybt analysere faktorerne bag krølningen af cigarets indersidepapir-at forstå disse punkter er afgørende!
Indvendigt cigaretpapir er det emballagepapir, der bruges på indersiden af bløde eller hårde cigaretpakker, og det er en vigtig type cigaretemballagemateriale. Som det indledende emballagelag af cigaretter er dets hovedfunktioner at bevare duften, opretholde fugt, blokere lyset og fungere som en barriere, samtidig med at cigarettens æstetiske tiltrækningskraft forbedres. Med den fortsatte udvikling af tobaksindustrien har produktionsprocesserne for emballagematerialer været konstant stigende, sorten bliver ved med at vokse, og kvaliteten bliver ved med at blive bedre. Inderbeklædning kan klassificeres efter materiale i kompositbeklædning af aluminiumsfolie, direkte-belagt beklædning, direkte-belagt overføringsforing, kompositoverførselsforing og ikke--aluminiumsforing; efter farve til guld, sølv og hvid liner; ved at præge proces i normal liner og transfer liner; og efter vægt i 52g/m², 57g/m², 62g/m², 80g/m² og 90g/m² liners.
Ved cigaretproduktion påvirker løbeevnen af foringspapiret direkte kvaliteten af cigaretproduktet og produktionseffektiviteten. Fladhed og jævn fremføring er nøgleindikatorer til måling af løbeevnen af linerpapir. Hvordan man fremstiller fladt linerpapir med stærk maskinegnethed har altid været målet for linerpapirproducenter.
Analyse af de faktorer, der forårsager krølning af linerpapir
De grundlæggende råmaterialer til inderforingspapir er papir, aluminiumsfolie, klæbemiddel, blæk, direkte-belagt aluminium eller laser-direkte-belagt aluminium. Det enkleste linerpapir består af fire dele: papir, klæbemiddel, aluminiumsfolie og blæk, som vist i figur 1.
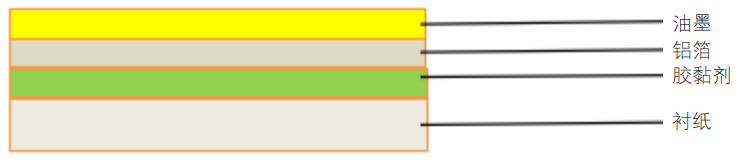 Figur 1 Skematisk over tværsnit af indre liner-papir-
Hovedkomponenten i foringspapiret er ultra-fine træfibre. Under papirfremstillingsprocessen tilsættes fyldstoffer, og der bruges klæbemidler til at binde fibrene og fyldstofferne sammen. Efter flere presseprocesser dannes det indre linerpapir. Under presning er der små porer mellem træfibrene, fyldstofferne og klæbemidlerne, og disse porer holder på en vis fugtighed. Efterhånden som omgivelsernes temperatur og luftfugtighed ændres, absorberer porerne og frigiver fugt til luften. Normalt er fugtindholdet i linerpapir 5,0 %±1,5 %. Hvis fugtindholdet er for højt, rynker det indvendige foringspapir, når det rulles; hvis det er for lavt, falder papirets forlængelse, revnemodstanden falder, og det er tilbøjeligt til at rive under brug.
Aluminiumsfolie fungerer som overfladelaget på foringspapiret. Den er glat, har en vis metalformighed og metallisk glans og en tykkelse på 0,006 mm. Det har fremragende blækvedhæftning og påvirkes minimalt af omgivelsernes temperatur og fugtighed. Blæk er en harpiksvæske dispergeret med farvet pulver, tilgængelig i vand-opløselige og olieopløselige-typer, og er trykt på aluminiumsfolieoverfladen for at fremhæve linerpapirets visuelle tiltrækningskraft.
Klæbemidlets hovedfunktion er at binde foringspapiret og aluminiumsfolien sammen. Klæbemidler er opdelt i våd kompositlim og tør kompositlim. Våd kompositlim består hovedsageligt af akrylemulsion, mens tør kompositlim hovedsageligt omfatter basisharpiks, hærder, fortyndingsmiddel og andre tilsætningsstoffer. Basisharpiksen bruger normalt polymerer som polyurethan, polyester eller akryl, som har god klæbrighed og vedhæftning. Hærdningsmidlet reagerer kemisk med funktionelle grupper i basisharpiksen for at hærde klæbemidlet til en film, hvilket signifikant påvirker hærdningshastigheden, omfanget og styrken af klæbemidlet. Fortynderen justerer hovedsageligt viskositeten og forbedrer flowet, hvilket forbedrer limens gennemtrængning og befugtning.
Blandt komponenterne i linerpapir er klæbemidler, aluminiumsfolie og blæk relativt stabile og mindre påvirket af miljøet; selve papiret er mere påvirket og viser mærkbare ændringer. Ændringer i papirets fugtighed er hovedårsagen til, at det indre foringspapir krøller, efterfulgt af slidsspændingen.
01/ Ændringer i papirfugtighed
Fibrene, papirets hovedbestanddel, er følsomme over for ændringer i miljøets fugtighed. Individuelle fibre svulmer, når de absorberer fugt, eller krymper, når de mister fugt, hvilket forårsager ændringer i fiberform og som følge heraf papirdimensioner. For individuelle fibre forårsager ændringer i luftfugtighed mindre end 1% ændring i fiberlængde, men op til 20%-30% i den radiale dimension.
Når det indre foringspapir absorberer fugt, udvider papirets overflade, mens aluminiumsoverfladen forbliver relativt stabil. Baseret på bimetalstrimmelprincippet bøjer foringspapiret mod aluminiumssiden (se figur 2). Når det indvendige foringspapir afgiver fugt, trækker papirets overflade sig sammen, og papiret bøjes mod papirsiden (se figur 3). Fugt er den vigtigste faktor, der påvirker den tværgående krølning af inderforingspapir.
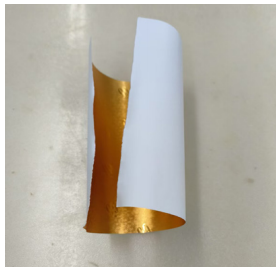
Figur 2 Sidebøjning af aluminiumsoverflade
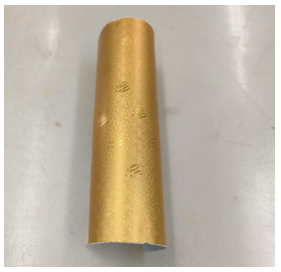
Figur 3 Lateral Papir Curling
02/ Slidespænding
Hvis skærespændingen af foringspapiret er for høj, strækker det sig som helhed, mister spændingen, mens aluminiumsfolien forbliver uændret. Linerpapiret krymper, hvilket får det inderste linerpapir til at krølle langs papirets længderetning, som vist i figur 4.
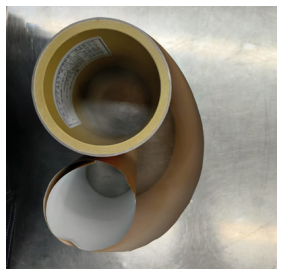
Figur 4 Langsgående papiroverfladekrølning af linerpapir
Foranstaltninger til at forhindre, at linerpapir krøller
Krølning af cigaretforingspapir er uundgåeligt; det kan kun afbødes, ikke helt elimineres. Som en, der har været involveret i produktion af linerpapir i over 30 år, vil jeg gerne dele fem måder, hvorpå man kan forhindre, at linerpapir krøller.
01/ Strengt kontrol af fugt
Under produktionen testes fugtindholdet i foringspapiret på forhånd, og kontroller derefter strengt ovntemperaturen, maskinhastigheden, limmængden og blækpåføringen i henhold til produktionsudstyrets ydeevne og miljøtemperatur og fugtighed. Oprethold konstant-produktionshastighed og sørg for, at det færdige produkts fugt er 5 % ± 2 %. Dette kan effektivt kontrollere krølning af linerpapir. Denne metode er billig, men når miljøets temperatur og luftfugtighed ændres, er det vanskeligt at opretholde konsistent fugt.
02/ Øg rygbelægning
Tilføj en bagbelægning under produktionen for at forsegle bagsiden af produktet og forhindre fugtudveksling mellem produktet og miljøet. Denne metode er relativt dyrere, men produktkvaliteten er stabil, fugt ændres ikke væsentligt på grund af opbevaringsforhold, og produktet har god stabilitet og tilpasningsevne på maskinen.
03/ Øg prægningsprocessen
Under produktdesign og udvikling, hvis ikke andet specifikt er angivet, skal du bruge prægning, når det er muligt. Dette ændrer de fysiske egenskaber af fibre i specifikke områder og reducerer produktets krympning. Prægemønstre omfatter generelt almindeligt mesh, mesh med tekst eller design. Efter prægning bliver fibrene inde i foringspapiret komprimeret og forskudt og danner hævede områder som gittervægge og forsænkede områder som gitter. De hævede dele fungerer som forstærkninger, øger styrken og forhindrer krølning. De fysiske egenskaber ændrer sig også; når først trykket er fjernet, er der mindre sandsynlighed for, at komprimerede områder vender tilbage til deres oprindelige tilstand, så deformationen reduceres kraftigt, formfastholdelsen forbedres, krølningen aftager, og produktanvendelsen er stabil.
Prægning er lav-pris, holder produktegenskaberne stabile, påvirkes mindre af omgivelsernes temperatur og fugtighed og er meget udbredt. Over 95 % af linerpapir bruger denne proces.
04/ Reducer slidspændingen
Under opskæring tilføjes spænding til foringspapirrullen, hvilket strækker aluminiumsfolie-, blæk-, klæbemiddel- og foringslagene samtidigt. Foringen strækkes, fibrene forlænges og tyndes, mister spændingen og krymper på langs og vender tilbage til deres oprindelige tilstand. Aluminiumsfolien forlænger, tynder og bevarer på grund af sin duktilitet sin strakte tilstand, når spændingen er væk.
Når der bruges linerpapir på cigaretmaskiner, skæres det normalt for hver 125 mm; hvert snit frigiver effektivt spændingen, hvilket får det indre foringslag til at krympe på langs, mens folien forbliver uændret, hvilket fører til, at foringspapiret krøller mod papirsiden. Derfor kan en reduktion af spaltespændingen effektivt kontrollere linerpapirets krølning.
05/ Brug forseglet emballage
Brug forseglede poser til emballage, så papiret kan bruges med det samme. Hvis det ikke kan bruges med det samme, skal du holde det forseglet for at forkorte eksponeringen for luft og reducere fugtudvekslingen med miljøet, hvilket mindsker risikoen for krølning. Denne metode er lav-pris, men produktionsprocessen skal kontrolleres nøje for at sikre, at papiret er fladt og ikke krøllet før emballering.