

Høj skrothastighed af cigaretpakning varmstempling; forbedre denne enhed kan effektivt reducere det!
I øjeblikket, i den virksomhed, hvor jeg arbejder, under 3D varmstemplingsprocessen af cigaretpakkeprodukter, skal maskinen ofte stoppes, fordi trykket er for højt eller for lavt. Stemplingsbunden skal trækkes ud gentagne gange for at justere trykket. Når man søger efter den position, hvor trykket skal justeres, og den specifikke justeringsmetode, forbruges der desuden en vis mængde tid, hvilket genererer varmt stemplingsskrot. Desuden, fordi operatører ikke direkte kan lokalisere trykkompensationsområderne, skal de gentagne gange søge og stoppe maskinen for justering. Under denne proces ændres stemplingstemperaturen, hvilket resulterer i varmt stemplingsskrot, som vist i figur 1. Ovenstående faktorer påvirker direkte produktionseffektiviteten og det færdige produktudbytte af cigaretpakkeproduktion.
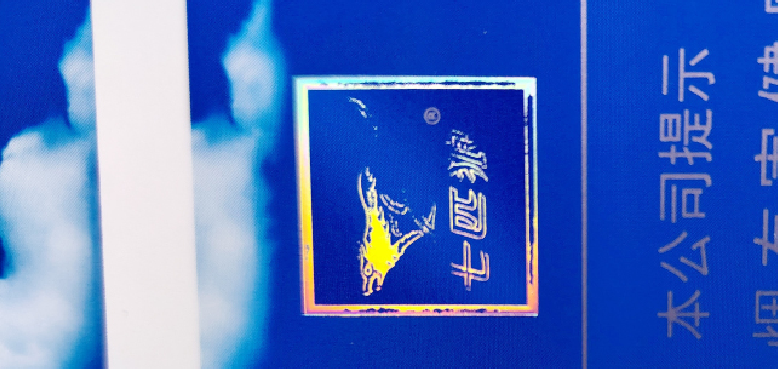
Figur 1 Foliestemplingsaffald
Problemer med eksisterende metoder
Den nuværende metode med tre-dimensional folieprægningstrykkompensation involverer hovedsageligt direkte fastgørelse af tryk-kompensationspapiret til bagsiden af harpiksformen ① i figur 2, og derefter brug af lim til at fastgøre det til foliestemplingens bundplade ②, hvorved trykjustering (presning) opnås under foliestemplingsprocessen. Hvis trykket under foliestempling ikke opfylder proceskravene, skal hele harpiksformen løftes, og de områder, der kræver trykjustering, identificeres ved at sammenligne med produktets stemplingseffekt. Efter at have fundet de tilsvarende positioner, fastgøres tryk-kompensationspapiret på bagsiden af harpiksformen ①-2 og limes derefter og fastgøres til den folieprægede bundplade ②, hvorved der opnås trykkompensation.
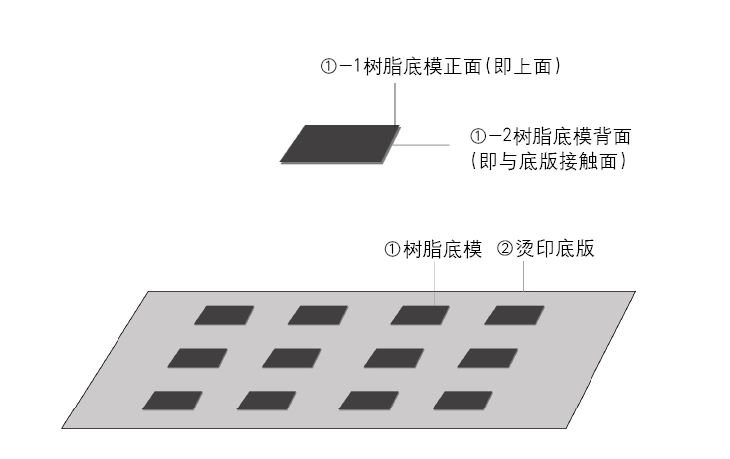
Figur 2 Skematisk diagram af den originale tre-dimensionelle stemplingskompensationstrykanordning
Under denne proces kan positionen af harpiksbasisformen og stemplingsformen ændre sig, så det er nødvendigt at kontrollere og justere positionen gentagne gange, hvilket resulterer i en lang justeringstid og en øget sandsynlighed for defekt stempling på grund af unøjagtig placering. Samtidig kan bundlagspapiret på grund af gentagne justeringer også blive deformeret og beskadiget, hvilket påvirker den samlede stemplingseffekt. Sidebilledet af den originale tre-dimensionelle stemplingskompensationstrykanordning er vist i figur 3.
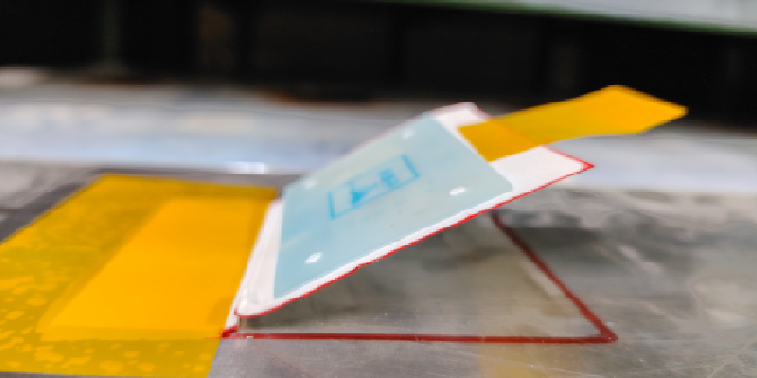 Figur 3 Sidebillede af den originale tre-dimensionelle varmestemplingstrykkompensationsenhed
På grund af forskelle i operatørernes tekniske færdigheder kan timingen og effektiviteten af tre-dimensionel kompensation for varmstempling desuden variere.
Gennemførlighedsanalyse og verifikation
Under brugen af den originale positioneringsenhed, med "Seven Wolves (Blue)" cigaretpakke lille æske som et eksempel, er der i alt 36 stemplingspositioneringsenheder til et 18-produkt. Justering af trykket tager normalt 7-9 timer eller endnu længere. Hver justering kan forårsage fejljustering mellem harpiksbundformen og stemplingsbundpladen, hvilket kræver omplacering og justering, hvilket er tidskrævende-. I mellemtiden, under stemplingsprocessen, påvirker stemplingstrykket direkte stemplingskvaliteten. Hvis trykket er for højt eller for lavt, produceres der defekte stempler, f.eks. stempling, ufuldstændig stempling eller guldflugt-af. Derfor er det nødvendigt med maskinstop for at identificere områder, der kræver trykjustering og foretage tilsvarende justeringer. Området, der skal stemples, tegner sig normalt for en lille del af det samlede produktområde, hvilket betyder, at justeringsområdet er lille og ændres ofte, hvilket kræver stor tålmodighed for gentagne trykjusteringer. Gentagne stop af varmstemplingsmaskinen påvirker direkte udstyrets temperatur, og hvis temperaturen er for høj eller for lav, vil der opstå defekt stempling. Derfor skal de valgte anordningsmaterialer være varmebestandige, stabile og ikke let deformeres eller beskadiges under gentagne fleksible justeringer og bevægelser.
Ved at analysere de ovennævnte-problemer optimerede og opgraderede projektteamet de originale harpiksmaterialer og produktets ydeevne. Det er planlagt at bruge en harpiksmaterialepositioneringsanordning, der tillader hurtig trykjustering, som bruger en kompositstruktur til at fiksere en del af positioneringsstrukturmaterialet, mens kerneområdet ændres til en bevægelig eller fleksibel mekanisme. Den overordnede struktur er baseret på en fast del som base, med en bevægelig del indlejret i den. Dette muliggør tre-dimensionel varmstempling af trykkompensation under trykjusteringsprocessen, hvilket effektivt forkorter trykjusteringstiden og reducerer spild af maskinjustering.
For at løse problemet med gentagne gange at identificere områder til trykkompensationsjusteringer skal enheden desuden inkorporere grundlæggende mønsterlinjer i stemplingsdesignet. På baggrund af disse overvejelser bruger projektgruppen under det samlede materialevalg, udover den faste harpiksbundform, også hyppigt brugt pap til cigaretemballage som den faste basisdel (det overordnede design er hovedsageligt trapezformet for at sikre forbindelsen mellem faste og indlejrede strukturer), forbereder en vis mængde gennemskinnelig kalkerpapir (med indholdet, der skal stemples som et kobber-bufferlag), som er trykt på dens overflade. Endelig danner dette en indlejret enhed, der er i stand til hurtig kompensation for tre-dimensionelt varmstemplingsprocestryk. Materialeopdelingsdiagrammet og de faktiske anvendelsesperspektivbilleder er vist i figur 4 og 5.
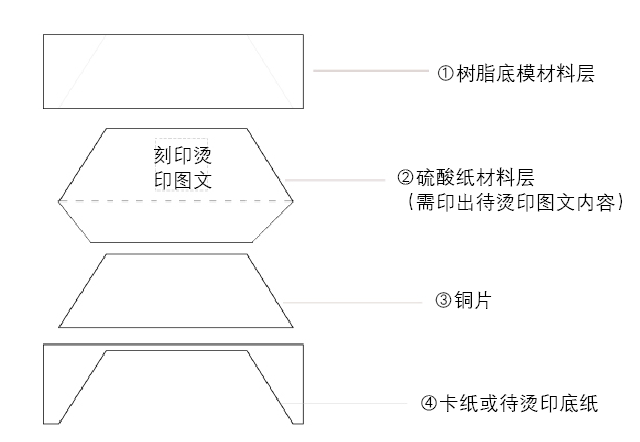
Figur 4 Materiale eksploderet billede af trykanordningen til den indlejrede hurtige kompensationsstereoskopiske varmstempling
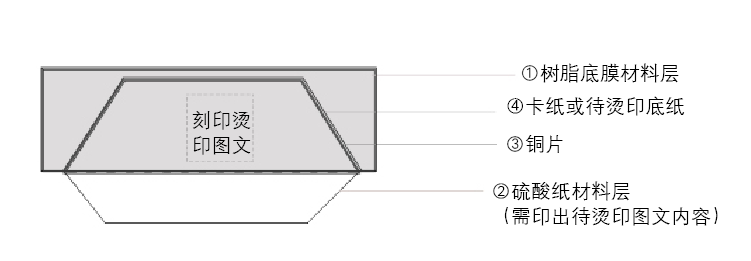 Fig. 5 Perspektiv af den faktiske anvendelse af den indlejrede hurtig-kompenserende tre-dimensionelle varmstemplingsprocestrykanordning
Den overordnede kantstørrelse af materialelaget i harpiksunderstøbningsmaterialelaget i figur 4 og 5 er i overensstemmelse med størrelsen på (4) papirstop eller bundpapiret, der skal stemples, og dets hovedfunktion er at gøre det første lag og det nederste lag fuldstændigt bundet og matchet, og beskytte indlejringsanordningen og materialeegenskaberne for (2) og (3).
Materiale (2) Laget af svovlsyrepapirmateriale er absorberende, hvilket kan absorbere fugten, der dannes ved varmedannelse under varmstemplingsprocessen, og sikre, at det ikke deformeres eller beskadiges. Samtidig skal svovlsyrepapirmaterialelaget udskrives eller tegnes i henhold til mønsteret på harpiksunderformen. I henhold til præsentationseffekten af produktets varmestemplingsområde kan det område, der skal justeres, placeres direkte, hvilket reducerer søge- og justeringstiden, reducerer skrothastigheden og forbedrer produktionseffektiviteten.
Materiale (3) Kobberarket har en vis sejhed, som kan spille en bufferrolle ved presning under varmstemplingsprocessen, og harpiksbaseformen er ikke let at knække under varmstempling, hvilket beskytter og letter udvindingen og indsættelsen af svovlsyrepapirmaterialelaget.
Materiale (4) Pappet eller bagsidepapiret, der skal stemples, er udhulet, og det hule område er materialets udseendeområde (2) og (3), som kan danne et komplet indlejret kortslotdesign med (4), og den faste position er ikke forskudt eller deformeret; Den overordnede materialetilpasningsevne ved materiale (4) er mere i overensstemmelse med kravene til varmstemplingsprocessen; Materialelaget er fikseret i overensstemmelse med effekten af overtrykspositionen med den varme stempling, og det flyttes eller betjenes ikke længere under den efterfølgende trykjusteringsproces og kan fastgøres direkte på den varme stempling.
Forbedre den faktiske effektivitet af programmet
Den forbedrede positioneringsanordning kan først løse problemet med gentagen og varm stemplingspladekalibrering forårsaget af den samlede åbning af harpiksbaseformen forårsaget af den originale trykkompensationsmetode og reducere det varme stemplingspild forårsaget af unøjagtig justering. For det andet kan den indlejrede struktur bruge udtræks-designet til at trække kobberarket og svovlsyrepapiret ud til trykkompensation i den tilsvarende position på grundlag af opnåelse af den overordnede overtryksjusteringsstabilitet, hvilket reducerer tiden til at justere overtryksjusteringen og finde den trykposition, der skal justeres. Og det overordnede indlejrede design kan også løse problemet med at genskabe positioneringsanordningen forårsaget af materialevandabsorption af trykpåfyldningspositioneringsanordningen i henhold til materialevalget i størst muligt omfang og forbedre enhedens udnyttelsesgrad.
Demonteringsdiagrammet for trykanordningen for den indlejrede hurtige kompensation tre-dimensionelle varmstemplingsproces er vist i figur 6, og den specifikke nedbrydningseffekt er som følger: den indlejrede metode er vedtaget, og materialeindlejringsstrukturen af forskellige lag bruges til fleksibel trækning (ekspansionsdiagrammet for trækkedelen er vist i figur 7) og (svovlsyrestrukturen af det varme papirmateriale med stempelstrukturen) grafik) og kobberplade kan trækkes direkte ud i henhold til justeringsbehovene for at foretage tilsvarende justeringer, for at opnå bekvemmelighed ved betjening og repeterbarhed, og syntesediagrammet for den indlejrede hurtige kompensation tre-dimensionelle varmstemplingstrykanordning er vist i figur 8.
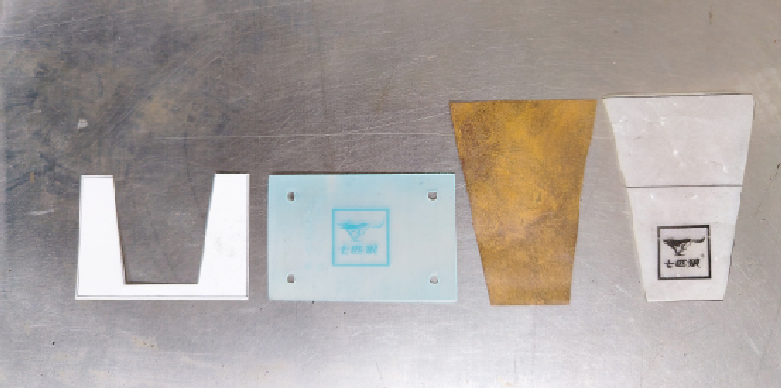
Figur 6 Sprængbillede af trykanordningen for indlejret hurtig kompensation stereoskopisk varmstempling
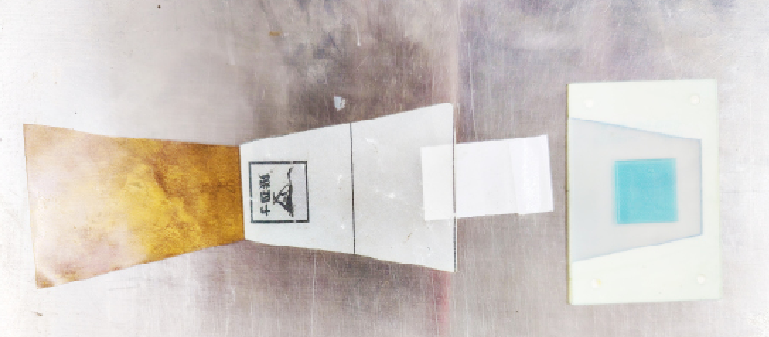
Figur 7 Træk-afsnit udvidet visning ud
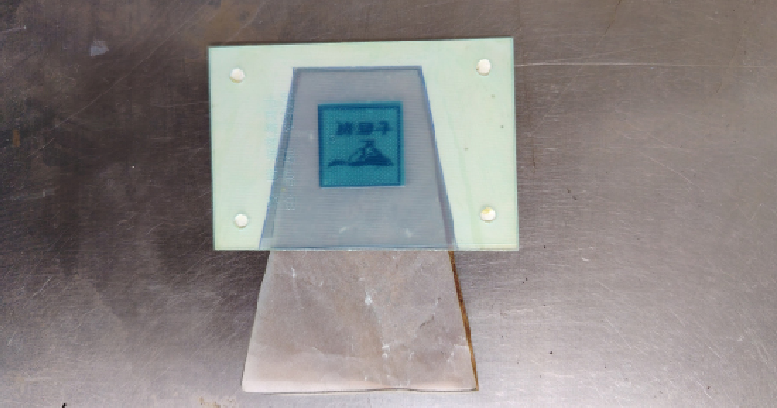
Figur 8 Skematisk diagram af den indlejrede hurtigkompensationsstereo-varmstemplingsprocestrykanordning
I selve produktionsprocessen udgør harpiksbasisfilmmaterialelaget og papdelen et fast trapezformet område. Når man trækker den sammensatte struktur af svovlsyrepapir og kobberfolie, kan trykkompensationen på svovlsyrepapiret justeres efter kvaliteten af produktets stemplingsområde. Materialeegenskaber såsom vandabsorptionen af svovlsyrepapiret og kobberfoliens sejhed gør det vanskeligt for materialerne at deformere eller blive beskadiget under gentagne træk, hvilket beskytter harpiksbasisformen mod at revne, samtidig med at stabiliteten af den samlede stanseanordningseffekt maksimeres. Derudover sikrer det faste trapezformede område positionsnøjagtigheden af hele enheden, hvilket forhindrer fejljustering.
Efter en periode med stabil drift er den nye positioneringsenhed (som vist i figur 9) blevet anvendt til produktionsprocessen af virksomhedens "Seven Wolves (Blue)" cigaretpakker små æsker. Positioneringsanordningen har vist bemærkelsesværdige resultater, med trykjusteringstiden stabiliseret på 2-3 timer, hvilket reducerer tiden sammenlignet med den tidligere metode med omkring 71,43%, opnår de forventede mål og forbedrer effektiviteten.
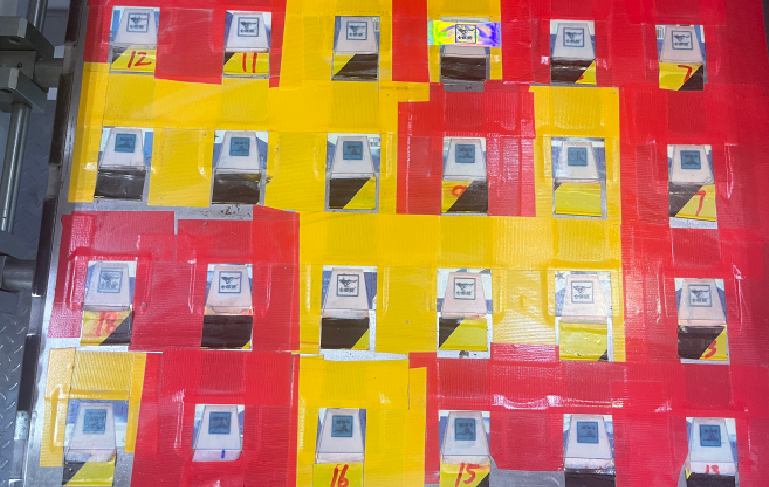
Figur 9 Skematisk diagram over den overordnede installation af den indlejrede hurtigkompensationsenhed med tre-dimensionelle stemplingstryk
I praktisk anvendelse af enheden minimeres prægetemperaturændringerne forårsaget af nedetid på grund af stabilt tryk og reduceret tryk-justeringstid, og prægespild er blevet væsentligt reduceret, hvilket forbedrer det færdige produktudbytte. Andelen af stemplingsaffald for "Seven Wolves (Blue)"-cigaretpakkernes små æsker faldt fra toppen på 24,87 % til 4,75 % i 2025, hvilket effektivt reducerede stemplingsaffaldsraten.
Ovenstående praksis viser, at den indlejrede hurtigkompenserende tre-dimensionelle stemplingstrykanordning har fordele såsom rimelig struktur, lave fremstillingsomkostninger og enkel installation og betjening. Denne enhed kan også anvendes til andre scenarier og har en vis salgsfremmende værdi i stemplingsprocesser.