

Forekommer problemet med krøllede linjer på den farvede overflade af vinbokse ofte? Hvorfor prøver du ikke dette trick!
Cutting Edge-teknologi, postpresseproces, die-skæring, varm stempling, vinemballage
I den daglige produktion fandt forfatteren, at når den farvede overflade af vinboksen er limet, vil der være følgende problemer ved indrykkelinjen på den farvede overflade: Hvis fremspringet af indrykkelinjen er for dyb, efter at du har brugt limmaskinen til lim, vil der være en situation, hvor indrykket ikke er fuldt limet, hvilket resulterer i tom lim efter vinboksen; Hvis fremspringet af indrykkelinjen er for lav, kræves foldning for støbning. Generelt har indrykkningslinjerne en tendens til at stikke for dybt ud, hvilket resulterer i utilstrækkelig lim på overfladen og tom lim, efter at farveoverfladen er dannet. Imidlertid er dobbelt indrykkelinjer mere tilbøjelige til ovenstående situation på grund af deres tætte afstand. I denne artikel vil forfatteren forbedre sådanne problemer ved at reducere die-skæringsmaskinjusteringstiden og forbedre stabiliteten af indrykkelinjen og samtidig sikre støbningseffekten.
Før forbedringen brugte vores firma generelt 23,8 mm bladelinjer matchede med 22,9 mm spidse indrykkelinjer. Baseret på tykkelsen af farveoverfladen valgte vi at bruge 0,3-1,0 mm indrykkestrimler til bundformen og brugte klæbende tape til at kompensere for tryk på bagsiden af klingens bundform. Denne tilgang har følgende problemer:
(1) Indrykkestrimlen skal matches og bundes i henhold til bladetindrydningslinjen og overføres til den nederste form gennem bladet indrykk. Hvis det er en dobbelt indrykkelinjeposition, er det vanskeligt at installere på grund af bredden af selve indrykkestrimlen. Indrykkestrimlen skal installeres to gange gennem bladindrykkelinjen. For forme med flere indrykkelinjer tager det meget tid at installere indrykkestrimlen gennem bladindrykoverførselsmetoden. På grund af installationsmetoden for indrykkestrimlen er at binde indrykkestrimlen til placeringen af bladet indrykkelinie og derefter overføre den til den nederste form, kan denne type overførsel resultere i kanten af indrykkestrimlen, der ikke klæber fuldt ud. Efter die-skæring vil der være trin på kanten af farvefladeindrykkelinjen, hvilket vil påvirke æstetikken og klæbemidlet på farveoverfladen.
(2) Brug indrykkestrimler til at matche farvede overflader med forskellige tykkelser, og justere tykkelsen af indrykkningsstrimlerne, der bruges til enhver tid. Hvis den skæringsmester mangler oplevelse og ikke kan kontrollere tykkelsen af indrykkestrimlen og trykket fra det lokale bagpapir korrekt, kan det resultere i, at indrykkningen er for dyb eller for lav efter die. På samme tid på grund af kompatibilitetsproblemet mellem indrykkestrimlen og selve den farvede overflade tager det lang tid at reparere bunden med klæbebåndet.
(3) Hvis der er rester eller snavs, der falder ned i rillerne på indrykkestrimlen, er det let at forårsage brud på produktindrykket eller resultere i batchaffald; Indrykkestrimlen er et plastikprodukt med en relativt kort levetid.
(4) Når den farvede overflade af vinboksen dannes, hvis indrykkelinjen er for dyb, efter at klæbemidlet er påført, vil den ikke være fuldt fyldt, hvilket resulterer i tom lim på vinboksen; Indrykkelinjen er for lav. Når manuelt dannelse af kassekroppen, er det nødvendigt fuldt ud at foldes indrykningslinjen, hvilket kræver yderligere manuel arbejdskraft. Derudover er foldning muligvis ikke i stand til at foldes helt på indrykningslinjen, hvilket resulterer i, at papirfarveoverfladen skrotes.
(5) Farveoverfladen med et stort antal mønstre og indrykningslinjer kræver relativt lang maskinjusteringstid, og nogle skærefedt kræver 4-6 timers maskinjusteringstid.
Vælg forskellige typer indrykkelinjer baseret på papirtykkelse
Efter analyse af forfatteren blev det konstateret, at de almindelige materialer og tykkelser for vinboksfarvede overflader hovedsageligt er opdelt i 150-250 g/m2 specielt papir med en tykkelse på 0,17-0,28 mm, 215-275g/m2 sølvpar med en tykkelse på 0,26-0,34 mm og farvede overflader med tykkere filmtykkelser, såsom børstet film og stjernet film. På grund af den tykkere filmtykkelse kan den samlede tykkelse af den farvede overflade endda nå 0,5 mm eller mere.
Generelt skal tykkelsen af papiret og højden af indrykningslinjen matches. Jo tykkere papiret, jo kortere er højden på den anvendte indrykkelinie. Omvendt, jo tyndere papiret, jo højere er højden på den anvendte indrykkelinie. Den originale spidse indrykkning havde en højdeforskel på 0,9 mm fra bladelinjen, som helt var afhængig af indrykkestrimlen og bagpapiret for at matche den skæringsindrykning. Indrykkestrimlen er et plastikprodukt med en kort levetid, og højdeforskellen mellem den spidse indrykk og bladelinjen er for stor. Die-skæringsmetoden bestemmer, at indrykkens stabilitet ikke er særlig god.
Forfatteren valgte en spids indrykkning på 23,4-23,6 mm, der skulle bruges med en 23,8 mm bladelinie, hvilket reducerede højdeforskellen mellem den spidse indrykk og klingelinjen og styrer den ved 0,2-0,4 mm. Tykkelsen af den skæringsfarveoverflade er generelt 0,2-0,3 mm, hvilket i høj grad forkorter højeforskellen mellem indrykkelinjen og bladelinjen og forbedrer stabiliteten af den dyskærende indrykkning. Imidlertid har installationsmetoden og højden af indrykkestrimlen presserende brug for et bundskimmelmateriale, der kan erstatte indrykkestrimlen.
Juster den nederste form
Når du bruger indrykkestrimler på den nederste form, er der et problem med vanskelig installation af indrykkningsstrimler i dobbeltindrykkspositionen, som er tidskrævende og krævende. Højden på indrykkestrimlen er generelt mellem 0,3-1,0 mm, bredden af rillen midt i indrykkestrimlen er generelt mellem 1,2-3,0 mm, og selve indrykkestrimlen er generelt 5,5 mm. Det er især besværligt at håndtere dobbelt indrykk. Først skal du trykke på indrykket på den ene side af dobbeltindrykket, geninstallere indrykkestrimlen og derefter hurtigt installere en anden indrykkestrimmel og derefter bruge en die-skæringsmaskine til at trykke på den anden indrykkestrimmel. Efter justering af højden af indrykkestrimlen er det blevet den største faktor, der begrænser die-skæring. Materialer, der er for bløde eller for hårde, er åbenlyst ikke egnede. Forfatteren vælger at bruge en indrykningslinje på 23,4-23,6 mm med en højdeforskel på 0,2-0,4 mm fra skærelinjen på 23,8 mm. Efter fjernelse af tykkelsen af den farvede overflade skal tykkelsen af det materiale, der bruges til at erstatte den nederste form, vælges mellem 0,1-0,3 mm. Tykkelsesvariationen af det nederste formmateriale er relativt lille, hvilket forbedrer stabiliteten af die-skæring.
Så forfatteren valgte en PTFE-patch med en tykkelse på 0,18-0,30 mm, som vist i figur 1. Først blev hele PTFE-plasteret bundet til den nederste form. Derefter blev den nederste form ved hjælp af en skære matrice skåret tomt, og formerne af skærnings- og indrykningslinjerne på den nederste form blev presset ud. Endelig blev området uden for die-skæringen fjernet med et blad. Ved hjælp af denne metode til die-skæring presses indrykkestrimlen ved hårdt presning. Sammenligningen af forskellige indrykkningseffekter på det færdige produkt er vist i figur 2.
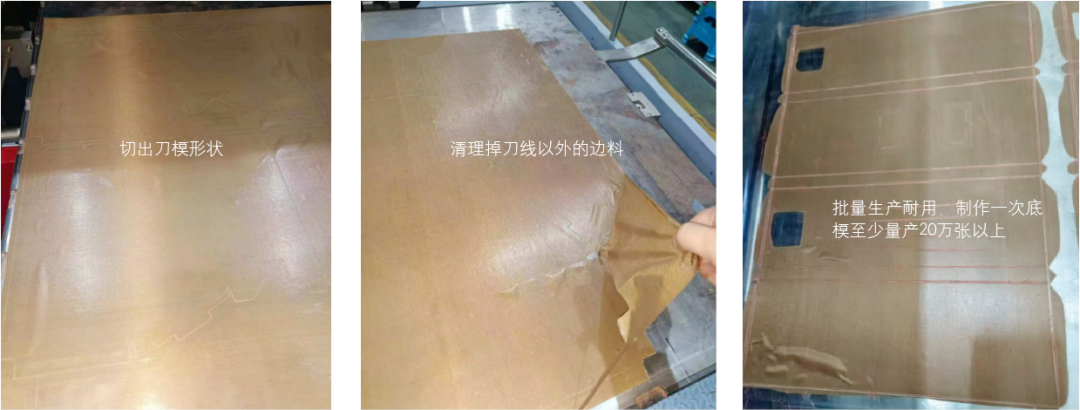
Figur 1 Installationsmetode til PTFE -patch på den nederste form
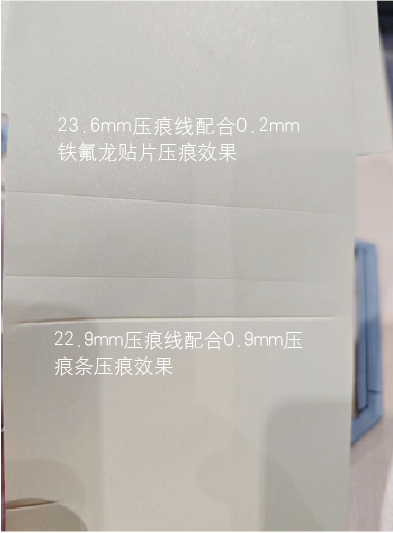
Figur 2 Sammenligning af færdige produkter med forskellige indrykkningseffekter
Efter at have forbedret den hårde presseringstilstand til die-skæring, er fladheden i baguddykkelinjen god, den samlede fremspring af indrykkelinjen forbedres, og kanttrinene fjernes næsten. Den efterfølgende proces er lettere at anvende lim, og den forreste foldning kan også foldes på plads. Den tomme limsituation forbedres markant, efter at farveoverfladen er dannet; På samme tid sparer det i høj grad installationstiden for den nederste form. Den oprindeligt estimerede tid på 4-6 timer til installation af indrykkestrimlen kan forkortes til 1 time. Efter det samlede tryk fra den nederste form er ensartet, kan trykket på den øverste plade justeres med et supplerende bundpapir, hvilket kun kræver små justeringer lokalt og sparer også tid til manuel installation af det supplerende bundpapir. Derudover installeres PTFE-plasteret som en helhed med bedre tryksuniformitet sammenlignet med indrykkestrimlen, som også udvider levetiden for die.
Denne artikel forbedrer den skæringsindrykkelinie og bundform ved at optimere dem. En 23,4-23,6 mm spidsindrykkelinie bruges i stedet for 22,9 mm spids indrykkelinie, og en 0,18-0,30 mm tyk PTFE-patch bruges i stedet for den 0,30-1,00 mm tykke indrykkningsstrimmel. Dette løser problemet med lim, der klæber ved indrykningspunktet, reducerer tiden til skæring af pladekalibrering og forbedrer den skårne stabilitet.