

Omfattende guide til alkoholemballage
Papirstøbte emballagekasser dannes ved at lime overfladematerialer med støbte substrater for at skabe forskellige komponenter, som derefter samles til multi-komponentkasser. I øjeblikket bliver de materialer, der bruges til papirstøbte emballagekasser, stadig mere diversificerede og komplekse. Overfladematerialer er for det meste papir, plastik, stof, læder osv., mens de støbte substrater for det meste er pap, medium--fiberplader, plastik, blik og andre materialer.
Fordi disse typer emballagekasser bruger en bred vifte af materialer, har lange produktionsprocesser, mange dele og komplekse strukturer, produceres de hovedsageligt manuelt. Men med en betydelig stigning i efterspørgslen på markedet, forbedringer i industriel fremstilling og automatiseringsniveauer og intensiveret konkurrence på markedet, er strukturen af disse kasser blevet stort set standardiseret. For almindelige bokstyper såsom top-åbnende spandkasser, to-bokse, bog-bokse og skuffekasser, er fuld-automatiseret produktion nu blevet realiseret.
Som vist i figur 1 refererer en top-spandkasse til en lodret orienteret firkantet kasse, der åbner fra toppen, med et kontinuerligt hængslet låg fastgjort til den lodrette kasse. Som vist i figur 2 refererer en kasse i to-dele til emballagekasser, der er dannet ved at kombinere en øvre og nedre enkeltkasse, der ikke er forbundet med hinanden, lukket i et ærmebetræk-format, hvor den øverste kasse kaldes 'toppen' og den nederste kasse kaldet 'bunden'. Som vist i figur 3 refererer en bog-æske til en emballage, der åbner sig som en bog fra højre mod venstre, generelt bestående af et omslag og en indre æske. Dækslet omslutter den indvendige boks, hvor en del af dækslet kan bevæges for at tjene som låg.
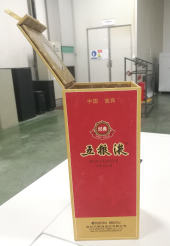
Figur 1 Åbning af tønde-boksen
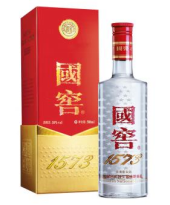
Figur 2 Himmel og jord boks
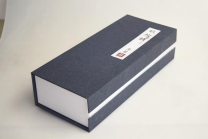
Figur 3 Bogkasse
For de ovennævnte tre almindelige kassetyper er der mange udstyrsproducenter i Wenzhou, Zhejiang-provinsen og Dongguan, Guangdong-provinsen i produktion og forskning og udvikling af relateret automationsudstyr, og nogle producerer kun hjælpeudstyr til samlebåndssiden, såsom skumpressemaskiner, foldekantsformningsmaskiner osv.; nogle producerer tilsvarende automatiseringsudstyr til en bestemt komponent, såsom skalmaskine, dækplademonteringsmaskine, tøndekasselegemeformningsmaskine, himmel- og jordboksformningsmaskine osv.; Et lille antal virksomheder har udviklet en hel serie af automatiseringsudstyr til en enkelt kassetype, det vil sige den automatiske støbning af hver komponent, den automatiske tilslutning af hver støbearbejdsstation og den automatiske samling af hver komponent, inklusive kassekroppen, kassedækslet, anti-vibrationspuden, poser, osv., men har ikke produktionskapaciteten til flere bokstyper.
Generelt mangler udviklingen af den automatiserede produktionslinje for denne type emballagebokse stadig, sammenlignet med traditionelle trykke- og emballeringsmaskiner såsom trykmaskiner, varmeprægemaskiner,-skæremaskiner osv., er der stadig et betydeligt hul i hastighed, præcision, stabilitet og kvalitet af hele maskinen, og der er stadig lang vej at gå i fremtiden. Baseret på undersøgelsen af visningen af vinprodukter på hylderne i supermarkeder på markedet analyseres strukturen af den eksisterende almindelige vinstøbningsemballageboks, og en række vinstøbningsemballageboksproducenter og knivskabelonproducenter kommunikeres, og automationsudstyrsproducenterne af denne type produkter besøges og undersøges.
Helhedsindtryk
01
Tænd for retningen
Den fælles top-åbningsboks og bog-formede boks åbner låget fra højre mod venstre, og åbningshullet er generelt placeret på højre side; Men i de seneste to år er tendensen til at åbne låget fra forsiden til bagsiden mere tydelig.
Himmel- og jordboksen er opdelt i to almindelige metoder: topåbning og bundåbning, og de interne produkter forbliver i jordboksen efter åbning. Hvis størrelsesforholdet for kassetypen er lodret, kan den store enkeltkasse designes i overensstemmelse med formningsmetoden for tøndekassen.
02
Søm placering
Displayfladen er forsiden, og den midterste sømposition er generelt placeret på siden, bagsiden, venstre side, højre side, og munden må ikke være på hoveddisplayets overflade efter støbning.
Skæringsretning-
Normalt er forsiden af silkepapir udstanset-, og bagsiden af plastikpapir og læder er udstanset-. Derudover har meget få produkter med høje krav til konturregularitet fordybninger på farvefladen med V-riller på bagsiden.
Ansigtspapirstruktur af automatisk formningsmaskine
Den mest almindelige støbemaskineproduktionslinje i industrien er baseret på papirfremføringsretningen, bunden af silkepapiret er til højre, skødets kant af den midterste søm er i forreste retning, og fremføringen er standardmodellen. Formningen af hovedmaskinen er på venstre side af papirretningen. Naturligvis er der også nogle få mundingsformer for emballageæsker og differentierede layouts, som kræver, at formemaskinen fremfører papir i omvendt rækkefølge, det vil sige, at kanten af den midterste søm er på den sidste side.
Hvorvidt det nederste papir er forbundet med kasselegemet, og om der er et stort område af mundkanten, kan det formes. Ved formning limes bagsiden af tissuepapiret, og pladen er justeret langs retningen af den midterste søm og kanten af mundingen, og bagsiden af tissuepapiret er limet til bagsiden af pladen, og det skematiske diagram af justeringsstøbning er vist i figur 4.
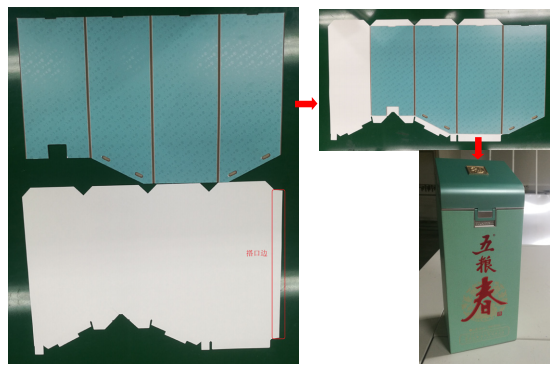 Figur 4 Justeringsstøbningsdiagram
Overflademateriale Tilpasningsmål
01
Huldiameter passer
Efter centrering af overfladematerialehullet med bræthullet er den ydre diameter af overfladematerialehullet 4 mm, den indre diameter er 5 mm, og paphullet er den samme som den indre diameter af overfladematerialehullet. Når du åbner kasselåget af tønde-typen fra toppen, svarer de indre og ydre hulstørrelser på overfladematerialet til den industrielle kartonstørrelse på 6 mm.
02
Dobbelte folder
Bredden af de dobbelte foldelinjer bør designes til at øges med 0,3 mm i henhold til tykkelsen af pladen.
03
Design af Overlap Edge
Overlapningskanterne er opdelt i tre typer: mundoverlapning, midtersømsoverlapning og bundoverlapning med kantbredder på 15–20 mm. De udstansede-skårne linjer i munden og de nederste overlapningskanter er 0,5 mm væk fra det nærmeste punkt på munden og de nederste foldelinjer.
Hældningen af mundoverlapningskanten er 90°, mens udstansnings-skæringslinjerne og foldelinjerne på bogens-boks-mundoverlapning skærer hinanden, og hældningen af overlapningskanten er 45°. Hældningen af den midterste sømoverlapningskant er 10–15°. Hældningen af den nederste overlapningskant er 90°.
04
Overflademateriale Sidemål
Den midterste sømsidemål svarer til den anden sidemål minus 0,5–1 mm.
Industriel pap
01
Kartonsvind i forhold til overfladepapir
Overfladepapir, der let absorberer vand og udvider sig betydeligt, henviser til materialer, hvis bagside ikke har noget vand-forseglingslag, generelt 105-125 g letvægtspapir. Kartonbredde=tilsvarende overfladepapirbredde - 0.3mm, paphøjde=tilsvarende overfladepapirbredde - 1mm.
Overfladepapir med moderat ekspansion efter vandabsorption henviser til materialer med vand-forsegling på bagsiden, generelt 150-190 g specialpapir eller hvidt kartonpapir til overfladeark. Kartonbredde=tilsvarende overfladepapirbredde - 0.5mm, paphøjde=tilsvarende overfladepapirbredde - 1mm.
Overfladepapir med minimal ekspansion efter vandabsorption henviser til materialer med vand-forsegling på bagsiden, generelt 255-375 g guld-/sølvkortpapir eller høj-specialpapir. Kartonbredde=tilsvarende overfladepapirbredde - 0.7mm, paphøjde=tilsvarende overfladepapirbredde - 1mm.
Sidebredden af den midterste søm af industripap tager dog ikke højde for krympning og bør passe til bredden på den anden side. Efter at have identificeret grundårsagen stillede vi tekniske krav til udskiftning af prægevalserne. Først, før du udskifter rullerne, skal du måle diameterfejlen i begge ender; hvis fejlen overstiger 0,5 mm, kan rullen ikke bruges og skal gen-slibes med korrekt identifikation af større/mindre ender. For det andet skal du undgå at have de større/mindre ender af tilstødende maskinruller vendt mod samme side. Disse foranstaltninger eliminerer grundlæggende fejljustering forårsaget af diameterforskelle ved rulleender.
02
Kartontilpasningsmetode
Der er generelt to typer pasform til de midterste sømme på kassekarton: konkav-konveks interlock og 45° skrå kantkollision. Pasformen mellem bunden af boksens kropskarton og bundpladen har generelt to metoder: konkav-konveks sammenlåsning og højre-kantkollision.
Lang-verifikation har vist, at uanset om der bruges automatiske formemaskiner eller traditionelle manuelle operationer, er konkave-konvekse låse mere strukturelt stabile og mindre tilbøjelige til ujævne højder. Konkav-konveks dybde=paptykkelse - 0.1mm, med en breddeforskel på 1 mm mellem konkave og konvekse dele. Den nederste rillelås på kassehuset er trapezformet med en bredde på 20–35 mm. Mellemsøms konkave-konvekse låse er designet til at opdele fem dele inden for 20 mm fra begge ender.
03
Perforeringslinjer
Æskelåg til limning af blisterpuder eller bånd kan designes med perforeringer til placering. Områder af pappet, der skal rives, bør designes med perforeringslinjer for at reducere ujævne kanter, når det rives.
04
Perforeringslinjer
Mundstrimlens bredde er 18-25 mm, normalt 20 mm. Bagsiden af tønde-boksmundingsstrimlen er halvt-skåret, hvilket efterlader 1/3 uskåret i henhold til paptykkelsen.
05
Krav til spaltning
De udstansede-udskårne filer skal tydeligt angive indstiksvinkler. Slidsevinklerne for forskellige produkter under den aktuelle proces er vist i tabel 1.
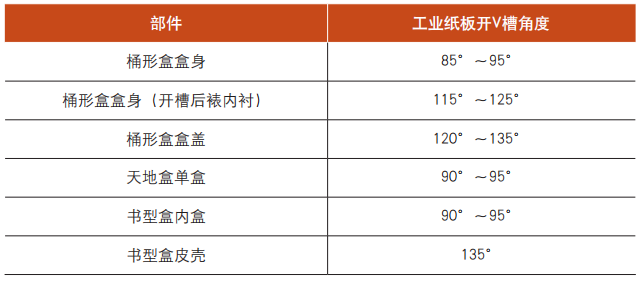 Tabel 1 Slidsevinkel af industripap
Pålæggelse har betydning
De konventionelle papirstørrelser i branchen er 787×1092 mm for positivitet, 889×1194 mm for generøsitet og 787 mm og 889 mm for rullebredde. Normalt er papirets første størrelse papirets vandrette, og den anden størrelse er papirets lodrette retning, det vil sige fiberretningen.
Når du pålægger, skal du prøve at overveje papirets vandrette størrelse i henhold til standardstørrelsen 787 mm og 889 mm for at spare papir, og det er ikke let for papirproducenter at ændre denne størrelse, medmindre den enkelte ordremængde når op på flere hundrede tons. Tilpasning af papir i længderetningen er meget mulig.
01
Bokspålæggelse
Når kassekroppen er multi-samlet, kombineres hoved-til-hoved og hoved-til-hale med udlægning, den midterste 1 er symmetrisk i midten, og den slidsede position af de 3 stykker er så justeret som muligt.
02
Pålægning af kasselåg
Æskedækslet industripap-hale er forbundet til halen i to rækker, med en mellemliggende tandkniv eller prik, og derefter multi-stykke.
03
Liner pålæggelse
Når andelen af lavt gram tungt foringspapir er stor i længden og bredden, skal Pinduo gøre den lange side af det enkelte stykke lodret og den lange side parallel med papirets vandrette. Normalt er den første størrelse på et ark papirstørrelse papirets vandrette fibre.
04
Forbind prikkerne
Punktforbindelsen mellem lappen og prikbredden er 0,8 mm, hvilket er praktisk til fremstilling af-matriceskæring, og prikken er på V-rillelinjen eller begge sider af den konkave og konvekse position, ikke i rillen, munden eller let synlige dele.
Gennem undersøgelse, analyse og produktionspraksis i de seneste to år har virksomheden åbnet en række produktionslinjer såsom tøndekasser, himmel- og jordkasser, automatiske formningslinjer til bogkasser og traditionelle manuelle samlebånd.
Så længe rækkefølgen af matchende størrelser er afklaret, er den indre størrelse af de ydre dele afstemt med den ydre størrelse af den indre komponent, og tykkelsen af materialet tages i betragtning, tykkelsen af det upressede og tykkelsen af det rillede tages i betragtning, kan det nye projekt reducere produktionens snoninger og hurtigt gå ind i tilstanden af masseproduktion.