

Klæbende materialer går i stykker under udledning af affald? Disse grunde bør ikke ignoreres!
Det er et relativt almindeligt fænomen, at selv-klæbende materialer knækker affaldskanten under udstansning-. I tilfælde af en pause skal operatører standse maskinen for at omarrangere affaldsudledningssektionen, hvilket fører til reduceret produktionseffektivitet og højere tab af råmaterialer. Så hvad er årsagerne til brud på affaldskanten ved udstansning af-selvklæbende-selvklæbende materialer, og hvordan håndteres det?
01 Selve materialets lave trækstyrke fører til brud på affaldsudledningskanten
Nogle materialer, som f.eks. blankt pulverpapir (også kendt som spejlbelagt papir), har korte papirfibre og er relativt skrøbelige, og trækstyrken af affaldsudledningskanten er lavere end affaldsudledningsspændingen af udstyret under udledningsprocessen for-skæreaffald, så det er let at bryde.
Hvis en sådan situation opstår, er det nødvendigt at minimere udstyrets udstødningsspænding. Hvis udstyrets affaldsudledningsspænding er blevet justeret til det laveste niveau, eller problemet ikke kan løses, så er det nødvendigt at designe affaldsudledningskanten bredere under det tidlige procesdesign for at sikre, at affaldsudledningskanten ikke ofte bliver brudt under skæreprocessen-.
02 Procesdesignet er urimeligt/affaldsudledningskanten er for fin, hvilket resulterer i, at affaldsudledningskanten knækker
På nuværende tidspunkt har mange etiketter til udskrivning med variabel information på markedet let-at-at rive virtuelle knivlinjer i stykker, og nogle selvklæbende etiketforarbejdningsvirksomheder er nødt til at placere stiplede linieknive og kantknive i den samme skærestation- på grund af udstyrsbegrænsninger. På grund af omkostnings- og prisfaktorer er affaldsudledningskanten desuden designet til at være meget tynd, normalt kun 1 mm bred. Denne udstansningsproces stiller ekstremt høje krav til etiketmaterialer, og den mindste skødesløshed kan føre til brud på affaldsudledningskanten og dermed påvirke produktionseffektiviteten.
Forfatteren foreslår, at selvklæbende etiketforarbejdningsvirksomheder bør forsøge at adskille den let-at-atrive knivlinje fra etiketrammen til udstansning-, når forholdene tillader det, hvilket ikke kun kan reducere hyppigheden af affaldskantbrud, men også i høj grad forbedre skærehastigheden-. Virksomheder uden betingelser kan løse dette problem ved at justere andelen af den stiplede kniv og fjerne den stiplede knivlinje ud over etikettens kant.
03 Råmaterialets brud fører til brud på affaldsudledningskanten
Brud på det selvklæbende-materiale er også let at føre til brud på affaldsudledningskanten, hvilket er relativt nemt at finde, og denne artikel vil ikke gå i detaljer. Det skal bemærkes, at nogle selvklæbende-materialer har relativt små kantmellemrum og er ikke lette at finde og skal observeres nøje for at finde dem. I tilfælde af et sådant problem kan det defekte materiale fjernes og derefter dø-skåret.
04 Klæbemidlets flydeevne er for stærk, eller mængden af lim er for stor, hvilket resulterer i brud på affaldsudløbskanten
Mængden af klæbemiddel, der påføres i selvklæbende-materialer, har stor indflydelse på-skæringsydelsen af selvklæbende materialer. Generelt, på udstanse-skæreudstyr bortskaffes det selvklæbende materiale ikke umiddelbart efter udstansning-, men skal fortsætte med at blive transmitteret fremad i en vis afstand, og bortskaffelsesstationen vil begynde at blive bortskaffet. Hvis klæbemidlet påføres for tykt, vil klæbemidlet flyde tilbage under overførslen fra matrice-skærestationen til affaldsudledningsstationen, hvilket får det afskårne selvklæbende-overflademateriale til at klæbe sammen, hvilket får affaldsudløbskanten til at knække på grund af vedhæftning, når den trækkes op.
Generelt skal belægningsmængden af vand-opløselige akrylklæbemidler være mellem 18~22 g/m2, mens belægningsmængden af smelteklæbemidler bør være mellem 15~18 g/m2. Selvom mængden af belægning ikke er stor, kan nogle klæbemidler nemt føre til spildvedhæftning på grund af deres stærke flydeevne.
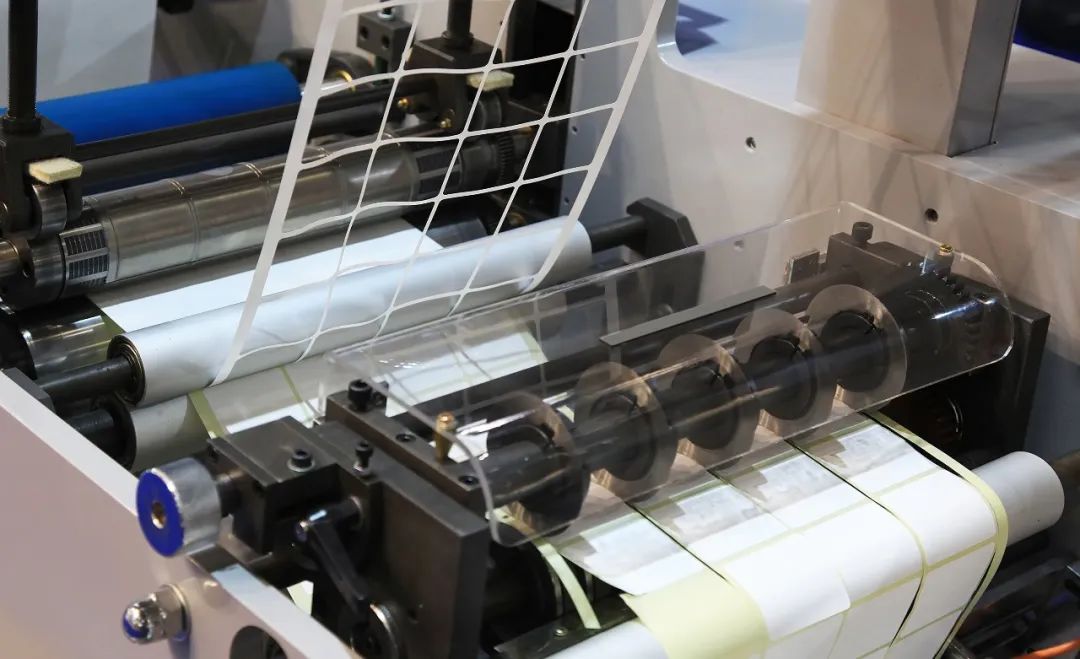
Når du støder på sådanne problemer, kan du først observere, om der er et relativt alvorligt opsnøringsfænomen mellem affaldskanten og etiketten. Hvis snoren er relativt kraftig, indikerer det, at klæbemiddelmængden er stor, eller at dens flydeevne er stærk. Dette problem kan løses ved at påføre noget silikoneolie-additiv til matricen eller ved at opvarme med en elektrisk varmestang. Silikoneolie-additiv kan effektivt bremse tilbageløbet af klæberen, mens opvarmning af det selvklæbende materiale hurtigt kan blødgøre klæberen og derved reducere graden af snoring.
05 Matricefejl fører til brud på affaldskanten
Defekte matricer kan også nemt føre til brud på affaldskanten. For eksempel kan små hak på kanten af bladet forhindre, at det klæbende overflademateriale bliver skåret helt. Den uskårne del bærer koncentreret belastning i forhold til andre dele, hvilket gør den tilbøjelig til at gå i stykker. Dette fænomen er relativt let at identificere, da brudstedet er fast. I sådanne tilfælde skal den beskadigede matrice repareres først, før den bruges til udstansning-.