

Års faktiske målinger afsløret, aluminiumsfolie inkjet print, nøglen er to problemer
I den traditionelle trykproces bliver rulle-aluminiumsfoliematerialer ofte trykt flexografisk, og enkelte ark aluminiumsfolie-papir trykkes med offsettryk. For at forbedre farvernes livlighed og forbedre vedhæftningen mellem blæk og aluminiumsfoliematerialer, anvendes specielle blæk med polyphthalamin eller vinylchloridacetat copolymerharpiks som hovedkomponenter almindeligvis i industrien.
Med den stigende efterspørgsel efter personligt tilpasset marked og det hurtige og foranderlige markedsmiljø, fortsætter andelen af printordrer for små partier og flere varianter af aluminiumsfoliematerialer med at stige. Inkjet-udskrivning er blevet en vigtig retning for at tilpasse sig denne efterspørgsel med dens kernefordele ved små partier og personalisering, men hvordan man sikrer høj udskrivningskvalitet i aluminiumsfolie-materialeudskrivning og styrker virksomheder er blevet et presserende problem, der skal løses af industrien.
Behovene og smertepunkterne ved inkjet-udskrivning ved påføring af aluminiumsfoliematerialer
Aluminiumsfolie adskiller sig væsentligt fra traditionelle trykmaterialer som papir, PVC, PET, BOPP osv., og står normalt over for følgende to typer kerneproblemer i inkjet-printprocessen uden specielle blæk:
For det første er trækstyrken af aluminiumsfolie stor, næsten ikke-strækbar, og rivestyrken er lille, og overfladen er glat.
For det andet er overfladeenergien af aluminiumsfoliematerialet lav, hvilket resulterer i dårlig vedhæftning, efter at blæklaget på dets overflade er tørt, og det er let at forårsage blæktab.
Baseret på ovenstående problemer forsøger det nuværende industrielle inkjetprinterudstyr på markedet sjældent aluminiumsfolieprint. Forfatteren har været engageret i forskning i digitale inkjet-printløsninger i mange år og deler nu relevant praktisk erfaring med jævnaldrende for at give reference til industriapplikationer.
Alufolie inkjet print smertepunkt løsning
01
Løs problemerne med papirglidning, afbøjning og ridser på dysen
I lyset af egenskaberne ved glat overflade og lav strækbarhed af aluminiumsfolie er vi nødt til at indstille spændingen passende stor i produktionen under forudsætningen af ikke at rynke eller gå i stykker, for at undgå, at materialet glider på styrerullen og forhindre afbøjningsfænomenet forårsaget af ustabil materialetransmission. Samtidig kan en passende forøgelse af spændingen også forbedre problemet med materialevridning til en vis grad og reducere sandsynligheden for, at dysen bliver ridset.
Det skal bemærkes, at der ikke er nogen ensartet standardreference for spændingsindstilling - der er forskelle i servodrivsystemet og spændingsoptimeringsmetoder, der bruges af forskellige udstyrsproducenter, og det anbefales at øge spændingen så meget som muligt i den faktiske produktion under forudsætning af at sikre, at materialet ikke glider.
02
Løs problemet med dårlig blækvedhæftning og blæktab
For at løse problemet med blækvedhæftning er det først nødvendigt at afklare kernepåvirkningen af overfladespænding: overfladespændingen af inkjet-trykblæk på markedet er generelt omkring 38dyn/cm, og kun når overfladen af trykmaterialet kan være større end blækkets overfladespænding, kan der opnås en god befugtningseffekt for at undgå blæktab. Imidlertid er overfladespændingen af ubehandlet aluminiumsfolie vanskelig at nå mere end 38 dyn/cm; Derudover har overfladen af aluminiumsfolie ingen porøsitet, og blæk kan ikke trænge ind i dets indre for at danne en "forankringseffekt", selvom blækket overføres og tørres, er det stadig tilbøjeligt til blæktab.
Som svar på dette problem bruger vi ofte coronabehandling eller for-belægningsprocesser til at løse det, og den specifikke praksis er som følger.
(1) Corona behandlingsproces
Princippet for koronabehandling er at påføre en høj-spænding mellem den isolerende elektrode og den jordede dielektriske tromle, hvorved luften nedbrydes og plasmiseres mellem de to poler. Når disse plasmapartikler interagerer med overfladen af aluminiumsfolie, kan de åbne de kemiske bindinger på overfladen af materialet, danne frie radikaler, accelerere overfladeaktivering og derefter forbedre overfladeenergien og overfladebefugtningen af aluminiumsfolien og i sidste ende forbedre vedhæftningsstyrken mellem blækket og aluminiumsfoliens overflade.
I den faktiske produktion kan en corona-enhed installeres på inkjet-printudstyr for at opnå online coronabehandling, men corona-kraften skal bestemmes ved test. Tager man coronaudstyr med en effekt på 2kW som et eksempel, er den konventionelle testparameter 30% ~ 50% af effektandelen; Hvis der stadig er blækakkumulering og blækfald i udskrivningen efter at have brugt ca. 50 % af effekten til coronabehandling, betyder det, at aluminiumsfoliematerialet ikke længere kan forbedre printeffekten gennem coronabehandling, og der er ingen grund til at fortsætte med at teste andre effektforhold, og du kan vende dig til optimering af præ-belægningsprocessen.
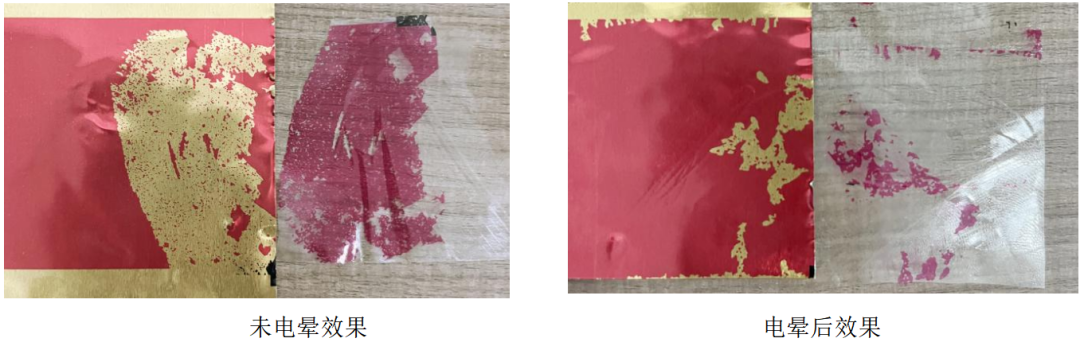
Efter test viste det sig, at coronabehandling kan forbedre overfladeenergien af aluminiumsfolie som et ledende materiale markant, men der er stadig plads til optimering af effekten (sammenligningseffekten er vist i figur 1).
Figur 1 Sammenligning af corona-effekter
(2) For-belægningsproces
Efter langvarig-systemtesting fandt forfatteren ud af, at præ-coating-processen kan forbedre blækvedhæftningseffekten væsentligt, men det er nødvendigt at fokusere på tre kernespørgsmål, nemlig valget af antallet af anilox-valser (kontrol af mængden af pre-coating), præ-coating-metoden (online/offline-løsningen af precoatingen) og som skal bestemmes gennem egentlig testscreening.
Udvælgelsen af anilox-valser kan henvise til følgende standarder: anilox-valser med 600~1000 linjer og blækbelastning på ca. 3,95bcm³, der almindeligvis anvendes til for-belægning af konventionelle materialer; Til specielle materialer som f.eks. aluminiumsfolie anbefales det at vælge aniloxvalser med ca. 800 linjer efter test, og belægningstykkelsen behøver ikke at være for tyk for at imødekomme behovene for blækvedhæftning.
Præ-coatingmetoden er opdelt i offline præ-coating og online pre-coating: offline præ-coating refererer til for-forbehandling af aluminiumsfolien på flexo-printudstyret først, og derefter lægges den præ-belagte aluminiumsfolie på maskinen til inkjet-print; Online pre-coating er udstyret med en flexo printenhed på inkjet printeren, som realiserer online færdiggørelsen af pre-inkjet print og har højere justeringsfleksibilitet. Forfatteren anbefaler også at bruge online pre-belægning til inkjet-print af aluminiumsfolie.
Udvælgelsen af præ-belægningsvæske skal tage højde for to dimensioner: For det første kan tilpasningsevnen af præ-belægningsopløsningen og aluminiumsfoliematerialet, afhængigt af typen af aluminiumfoliemateriale, den tilpassede traditionelle flexotrykpræ-belægningsløsning vælges; Den anden er tilpasningsevnen af præ-belægningsløsningen og digitalt blæk, som skal testes og verificeres på grundlag af at sikre tilpasningen af præ-belægningsløsningen og aluminiumsfolie kombineret med det anvendte digitale blækmærke.
Tykkelsen af for-belægningen har en væsentlig indflydelse på blækkets adhæsionseffekt, som vist i den venstre figur i figur 2, virkningen af præ-belægningen er tyk, og blækket falder stadig ud under ridseprocessen. Billedet til højre viser effekten, når for-belægningstykkelsen er passende, selvom der er tydelige ridser, er der intet blæktab.
...
 Figur 1 Sammenligning af corona-effekter
(2) For-belægningsproces
Efter langvarig-systemtesting fandt forfatteren ud af, at præ-coating-processen kan forbedre blækvedhæftningseffekten væsentligt, men det er nødvendigt at fokusere på tre kernespørgsmål, nemlig valget af antallet af anilox-valser (kontrol af mængden af pre-coating), præ-coating-metoden (online/offline-løsningen af precoatingen) og som skal bestemmes gennem egentlig testscreening.
Udvælgelsen af anilox-valser kan henvise til følgende standarder: anilox-valser med 600~1000 linjer og blækbelastning på ca. 3,95bcm³, der almindeligvis anvendes til for-belægning af konventionelle materialer; Til specielle materialer som f.eks. aluminiumsfolie anbefales det at vælge aniloxvalser med ca. 800 linjer efter test, og belægningstykkelsen behøver ikke at være for tyk for at imødekomme behovene for blækvedhæftning.
Præ-coatingmetoden er opdelt i offline præ-coating og online pre-coating: offline præ-coating refererer til for-forbehandling af aluminiumsfolien på flexo-printudstyret først, og derefter lægges den præ-belagte aluminiumsfolie på maskinen til inkjet-print; Online pre-coating er udstyret med en flexo printenhed på inkjet printeren, som realiserer online færdiggørelsen af pre-inkjet print og har højere justeringsfleksibilitet. Forfatteren anbefaler også at bruge online pre-belægning til inkjet-print af aluminiumsfolie.
Udvælgelsen af præ-belægningsvæske skal tage højde for to dimensioner: For det første kan tilpasningsevnen af præ-belægningsopløsningen og aluminiumsfoliematerialet, afhængigt af typen af aluminiumfoliemateriale, den tilpassede traditionelle flexotrykpræ-belægningsløsning vælges; Den anden er tilpasningsevnen af præ-belægningsløsningen og digitalt blæk, som skal testes og verificeres på grundlag af at sikre tilpasningen af præ-belægningsløsningen og aluminiumsfolie kombineret med det anvendte digitale blækmærke.
Tykkelsen af for-belægningen har en væsentlig indflydelse på blækkets adhæsionseffekt, som vist i den venstre figur i figur 2, virkningen af præ-belægningen er tyk, og blækket falder stadig ud under ridseprocessen. Billedet til højre viser effekten, når for-belægningstykkelsen er passende, selvom der er tydelige ridser, er der intet blæktab.
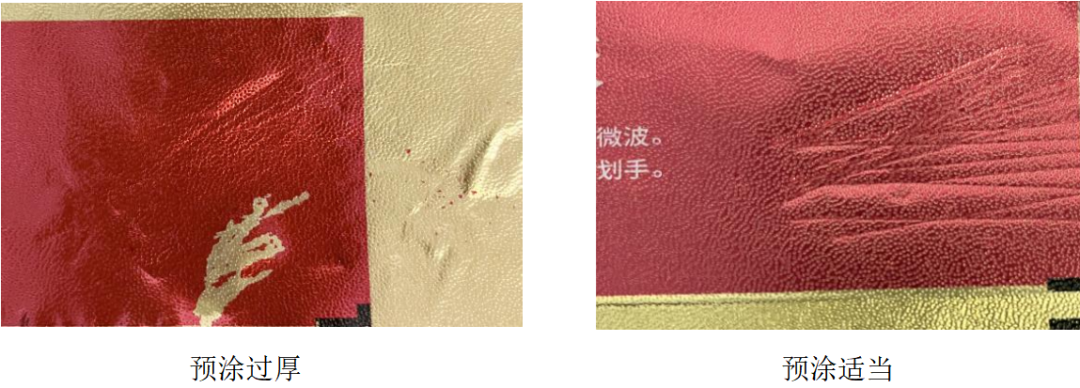
Fig.2 Effekt af præ-belægningstykkelse på blækvedhæftning
Med sine unikke ydeevnefordele vil aluminiumsfoliematerialer blive brugt i stigende grad inden for tryk og emballering. Små partier, personalisering og korte leveringstider er blevet de centrale efterspørgselstendenser på opstrømsprintmarkedet, hvilket kræver, at fagfolk inden for digital print yderligere optimerer printbarheden af aluminiumsfoliematerialer og forbedrer relaterede løsninger. Forfatteren vil fortsætte med at udforske aluminiumsfolie inkjet printprocessen i dybden, og vil fortsætte med at udveksle og dele erfaringer med kolleger for at hjælpe industrien med at forbedre sig sammen.