

Det kræver et trick! Den varme stempling af cigaretpakker er blevet forbedret, hvilket gør det nemt at forbedre kvaliteten og effektiviteten
Brancheperspektiv: flere udfordringer og muligheder i cigaretpakkeproduktion
Som tobaksvarers image-visitkort bærer cigaretpakker den vigtige opgave med brandkommunikation, og deres visuelle effekter vil direkte påvirke forbrugernes købsbeslutninger. Dette kræver, at cigaretpakker ikke kun har høj-håndværkskvalitet, men også at de har fremragende genkendelse og en vis ydeevne mod-forfalskning. Den elektrokemiske varmstempling af aluminium overfører den elektrokemiske aluminiumsfolie med en metallisk tekstur til overfladen af tryksagen ved præcist at kontrollere temperaturen og trykket, og dens egenskaber opfylder perfekt cigaretpakkernes behov for teknologi, genkendelse og anti-forfalskning, så de bruges i vid udstrækning i produktionen af cigaretpakker.
Som en vigtig underafdeling af emballageudskrivning har cigaretpakkeudskrivning karakteristika af store produktionspartier og høje kvalitetsstandarder. Under vejledning af politikken om "streng bevaring og modstand mod spild" har tobaksindustrien været dybt involveret i at forbedre kvaliteten, reducere omkostningerne og øge effektiviteten i mange år og er nu gået ind i stadiet med at overvinde vanskeligheder. I denne henseende har cigaretpakkeudskrivningsvirksomheder et presserende behov for at udnytte deres eget potentiale dybt gennem teknologisk innovation og optimering af procesflow for at klare flere udfordringer såsom opgradering af kundernes efterspørgsel og øget omkostningspres.
På nuværende tidspunkt præsenterer varmstemplingsprocessen for cigaretpakker hovedsageligt fire hovedkarakteristika: mange varmestemplingspunkter, fine varmestemplingsmønstre, rige og forskelligartede varmestemplingsmaterialer (såsom almindelig folie, laserfolie, anti-forfalskningsfolie osv.) og en række forskellige processer (såsom varmstempling først og derefter hotoffsettrykning og derefter serigrafi osv.). Med den omfattende anvendelse af QR-kodeteknologi i cigaretpakkeudskrivning har kunder stillet højere krav til procesnøjagtighed og leveringstid. I denne sammenhæng er, hvordan man opnår en effektiv udnyttelse af elektrokemiske aluminiumsmaterialer og den konstante forbedring af produktionseffektiviteten, naturligvis blevet virksomhedernes kerneanliggende i varmstemplingsprocessen.
Problemanalyse: Direct pull-metodens materialespildsdilemma i særlige situationer
Mængden af elektrokemisk aluminium bestemmes hovedsageligt af bredden af det elektrokemiske aluminium og springlængden af det elektrokemiske aluminium. Under den konventionelle direkte trækmetode er bredden af elektrokemisk aluminium=bredden af varmestemplingsmønsteret. Marginen på begge sider (margenen på begge sider refererer til bredden af det elektrokemiske aluminium, der er 6~10 mm bredere end varmstemplingsmønsteret for at forhindre svingning af det varme stemplingsmønster på begge sider af den elektrokemiske side af prægningen af aluminium og på begge sider). Men når varmstemplingsmønsteret er smalt (som vist i figur 1, er det "firkantede" varmestemplingsmønster kun 7 mm bredt), og varmstemplingsprocessen skal køre med en høj maskinhastighed på 6000 ark/time, skal bredden af det elektrokemiske aluminium øges til mere end 20 mm for at sikre, at de elektrokemiske betingelser ikke har et unormalt aluminiumstemperatur, f.eks. deformation, varmstemplingsvægt eller endda foliebrud under trykdrevet af folietilførselshjulet.
Med henvisning til ovenstående data (ikke i betragtning af springtrinnet for elektrokemisk aluminium i øjeblikket), er udnyttelsesgraden for elektrokemisk aluminium [({0}})/20]× 100 %=85 % i henhold til 10 mm på begge sider. Hvis kvoten på begge sider beregnes som 6 mm, er udnyttelsesgraden af elektrokemisk aluminium kun [(7 6)/20]×100 %=65%.
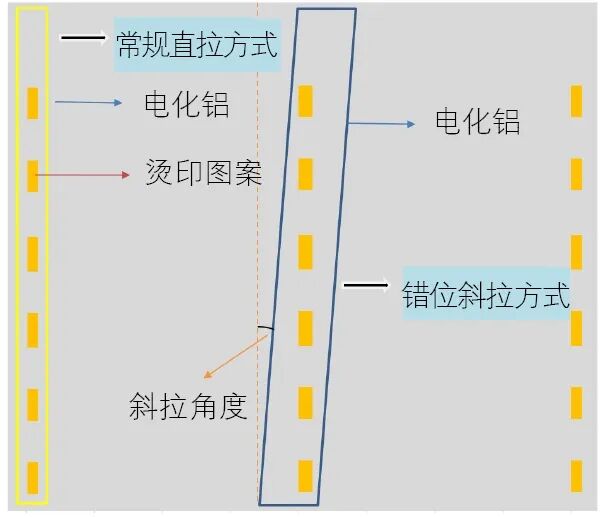
Figur 1 Eksempler på konventionel lige trækmetode og forskudt diagonal trækmetode
Forbedringen af den elektrokemiske aluminiums diagonale trækproces er en skræddersyet metode til aluminiumshåndtering designet til specielle situationer med relativt smalle, varme-stemplede mønstre. Det har til formål at øge udnyttelsen af elektrokemisk aluminium og samtidig sikre en jævn drift af varmstemplingsprocessen. Som vist i "Staggered Diagonal Pull Method" i figur 1, ved at justere diagonalretningen af elektrokemisk aluminium på den varme-stemplede honeycomb-plade, omdannes aluminiumet fra den konventionelle lige trækmetode til den diagonale trækmetode. Dette muliggør smart udnyttelse af den resterende plads på siden efter diagonaltræk til forskudt varmstempling, hvorved der opnås en mere effektiv udnyttelse af det elektrokemiske aluminium.
Verifikation og implementering: Datasammenligning før og efter og praktisk erfaringsdeling
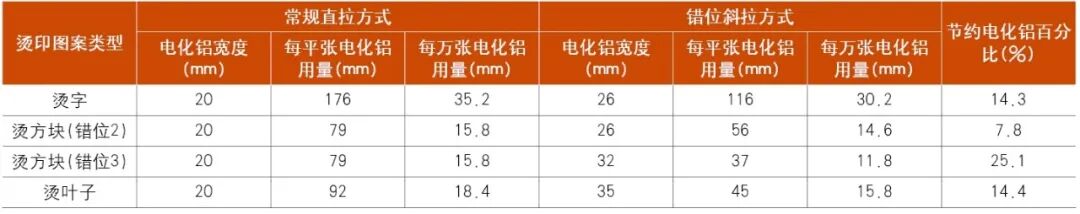
Figur 2 viser visuelt layoutet af enkelt-række flade varme-stemplingspositioner på adskillige cigaretpakkeprodukter, samt en sammenligning af de faktiske varme-stemplingseffekter af elektrokemisk aluminium under de konventionelle lige træk og forskudte diagonale trækmetoder. Tabel 1 giver en detaljeret datasammenligning, der yderligere verificerer forskellene i elektrokemisk aluminiumbrug for flere produkter, når man bruger det konventionelle lige træk versus de forskudte diagonale træk, hvilket giver solid dataunderstøttelse for effektiviteten af denne forbedring.
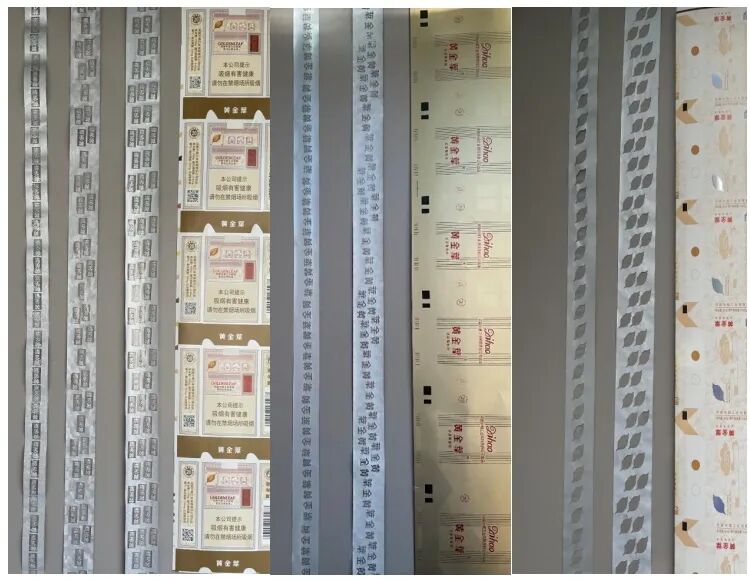
Figur 2 Prægepositioner af forskellige cigaretpakkeprodukter og effektdiagrammer af konventionelt lige træk og forskudt diagonalt træk
Tabel 1 Brug af aluminiumsfolie og sammenligning mellem konventionel lige trækmetode og forskudt diagonal trækmetode
I praktisk drift er antallet af fejljusteringer i offset skrå varmstempling ikke fast, men skal justeres i henhold til udnyttelsesgraden af elektrokemisk aflejret aluminium og den faktiske varmstempling. Figur 3 viser en sammenligning af påføringseffekterne af forskellige antal fejljusteringer for flere produkter under offset skrå varmstempling. Det kan ses, at en stigning i antallet af forskydninger er ledsaget af en udvidelse af aluminiumsfolien og en stigning i hældningsvinklen. Selvom dette kan forbedre udnyttelsesgraden af aluminiumsfolien til en vis grad, når udstyret arbejder ved høj hastighed, øges sandsynligheden for foldede kanter, rynker, svingninger og overtryk (for det meste sideværts overlap mellem fejljusterede mønstre) også tilsvarende. Derfor er det nødvendigt grundigt at overveje forskellige faktorer, balancere udnyttelsesgraden af aluminiumsfolie med jævn stempling og sikre det optimale produktionsresultat.
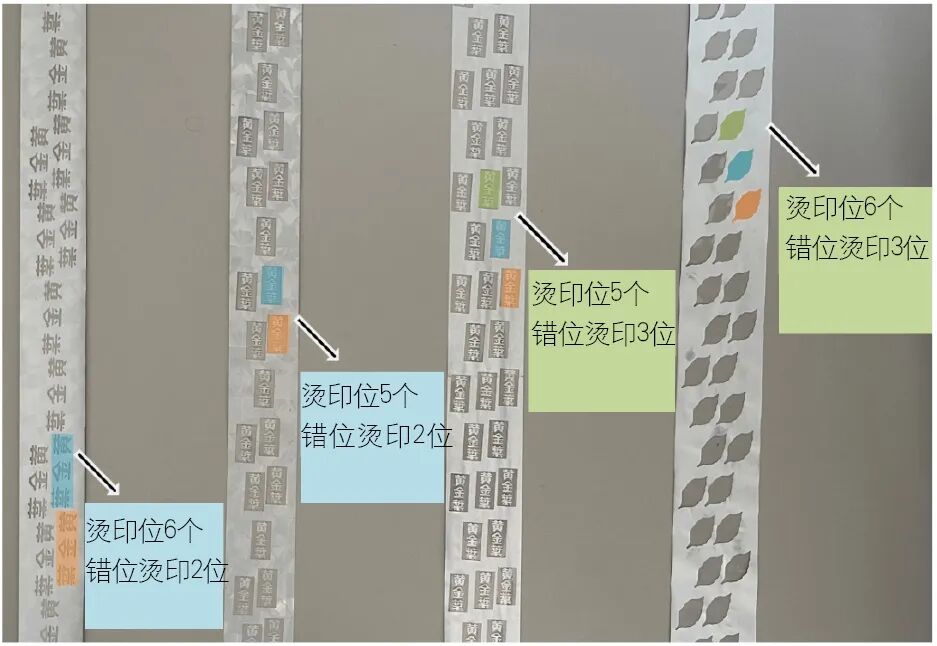
Figur 3 Sammenligning af påføringseffekterne af flere produkter med forskellige antal forkerte positioner under skæv varmstempling:
Med hensyn til trinberegning, selvom beregningsmetoden for skæv stempling af aluminiumsfolie adskiller sig fra den konventionelle lige stempling, er kerneprincippet det samme. Når du beregner trin, skal du kun trække antallet af fejljusterede stemplingspositioner fra det oprindelige antal stemplingspositioner for at få antallet af stemplingspositioner i den skæve stemplingsmetode. Længden af det originale stemplingsmønster og det originale mellemrum mellem stemplingspositionerne forbliver uændret, og trin beregnes stadig i henhold til den konventionelle lige stemplingsmetode. Hvad angår den vandrette afstand mellem de to skæve stemplingspositioner, kan den justeres ved at finjustere-skråvinklen på aluminiumsfolien.
Det skal bemærkes, at da aluminiumsfolietrinnet (angivet som a) beregnes ud fra den lige stempling, vil den forudindstillede trinlængde af aluminiumsfolie (a) afvige fra den faktiske kørende aluminiumslængde (betegnet som c), når der arbejdes i skæv tilstand:
Lad skråvinklen være A, derefter a=c × cosA. Når A=0, a=c; når A > 0, c > a.
Denne afvigelse kan medføre, at de faktiske stemplingsresultater på aluminiumsfolien afviger fra den forventede effekt, der er indstillet under trinberegningen. I dette tilfælde skal operatører gentagne gange forsøge at justere den originale stemplingsmønsterlængde, afstanden mellem stemplingspositionerne, lodret afstand mellem stemplingsmønstrene og andre data i henhold til stemplingsresultaterne på aluminiumsfolien, så parametrene som stemplingsafstand og trinlængde samtidig opfylder de operationelle krav til stemplingsprocessen, hvilket sikrer produktkvalitetsstabilitet og jævn produktionsprocesstabilitet.
Innovation er ikke uden for rækkevidde; den er gemt i hver eneste detalje af den daglige produktion. En gnist af inspiration eller en lille justering i processen kan medføre væsentlige ændringer. Innovation er den centrale drivkraft og konkurrencedygtige hjørnesten i virksomhedsudvikling. Vi bør tilskynde medarbejderne til løbende at udforske, akkumulere små innovationer til store gennembrud og arbejde sammen for at fremme virksomheden og industrien til nye højder.