

Hvordan vælger man trykfarve til filmklæbende materialer? Hvad skal man være opmærksom på under udskrivning? Husk disse nøglepunkter!
Filmklæbende materialer er en type polymer, hvis overflade ikke absorberer trykfarve. Tørremetoderne til trykning af blæk på overfladen af klæbende filmmaterialer omfatter fordampning, sammensmeltning, krydsbinding og hærdning, næsten uden gennemtrængning, hvilket er meget anderledes end papirbaserede klæbematerialer.- Overfladeenergien af filmklæbende materialer er lav, og forbehandling er påkrævet før udskrivning for at opfylde befugtnings- og udjævningskravene til blækket; ellers kan der opstå problemer såsom dårlig blækvedhæftning.Valg og anvendelse af trykfarve01Brug blæk, lakker og additiver, der er specielt designet til filmudskrivning.Der er mange typer blæk, og nogle er specielt designet til filmklæbende materialer, eller endda til en bestemt type filmklæbende materiale. Derfor skal blækket være specialiseret og bruges med kompatible lakker og tilsætningsstoffer; ellers kan uoverensstemmelser mellem blækket og substratet føre til problemer med udskriftskvaliteten og få blæklaget til at skalle af.02Brug blæk, der matcher belægningen af filmmaterialet, for at øge blæklagets vedhæftning.For coatede filmmaterialer skal der vælges blæk med kompatible egenskaber; ellers kan blækket skalle af. Hvis blækket er korrekt valgt, vil harpiksen i blækket binde sig fast med harpiksen i belægningen, og selvom blækket ikke er helt tørret, vil blæklaget ikke skalle af. For eksempel fandt et etiketudskrivningsfirma dårlige resultater, når de brugte Hanghua 161-blæk til et bestemt produkt, men efter at have skiftet til VP-blæk af samme mærke blev resultaterne forbedret, og problemet med blækafskalning blev løst.
03
Kontroller blæklagets tykkelse, og brug om nødvendigt overprintmetoden. Nogle trykte materialer kræver en vis tykkelse af blæklaget. Når blæklaget er tykt, kan ufuldstændig tørring af blækket forårsage blæktab. Den bedste løsning er at bruge serigrafi og dybtryk. For trykkerier uden disse betingelser kan det overvejes at bruge samme-farveblæk til dobbelttryk. Den sædvanlige praksis er først at printe et meget tyndt lag blæk, og efter at det er helt tørt, print igen på overfladen. Efter de to udskrivninger forbedrer det ikke kun blæklagets tykkelse, men løser også blækvedhæftningsproblemet, og opfylder proceskravene.04Kontroller blækketørringshastighedenVær opmærksom på blækkets holdbarhed. Når blækket tørrer langsomt, kan en lille mængde tørretumbler tilføjes for at øge tørrehastigheden.05Sørg for, at blækket tørrer eller hærder energien Regelmæssig rengøring af blækhærdningsanordningen og periodisk udskiftning af UV-lamper er nøglen til at sikre fuldstændig hærdning af UV-blæk. Kontroller regelmæssigt effektiviteten og tilstanden af UV-hærdningsenheden med instrumenter eller testpapir, og juster blæklagets tykkelse og udskrivningshastigheden i overensstemmelse med disse data for at opnå de bedste udskrivningsresultater.06Kontrol udskrivningshastigheden for flerfarveudskrivning, og sørg for, at blæklaget er helt tørret.For flerfarveprintede etiketter anbefales høj-hastighedsudskrivning ikke. Det foreslås at kontrollere udskrivningshastigheden inden for 30-50 m/min for at sikre, at blæklaget er fuldstændig tørret og for at reducere spild.Eliminering af statisk elektricitetStatisk elektricitet er en af hovedfaktorerne, der forårsager kvalitetsproblemer under udskrivning på selvklæbende filmmaterialer.{17} Det er nødvendigt at eliminere statisk elektricitet og holde det under kontrol ved udskrivning af selvklæbende filmmaterialer. Eliminering af statisk elektricitet har to krav til trykkerier: det ene er miljømæssigt, og det andet er at tilføje tilsvarende enheder til eliminering af statisk elektricitet til udstyret. Når trykværkstedets temperatur er omkring 22 grader, og den relative luftfugtighed er over 50 %, vil den statiske overfladeelektricitet af film selvklæbende-materialer forsvinde eller reduceres til et minimum. Derfor skal temperatur og luftfugtighed styres i produktionsværkstedet. Værkstedet bør være udstyret med konstant temperatur- og fugtighedsanordninger. Virksomheder uden sådanne forhold kan overveje at isolere printudstyr, såsom at etablere et lille glasrum for at skabe et ideelt printmiljø. I øjeblikket bruger nogle små og mellemstore etikettrykkere i det nordlige Kina almindeligvis denne metode til at kontrollere statisk elektricitet med gode resultater.02Installer enheder til fjernelse af statisk elektricitet. Der er to almindelige typer af enheder til fjernelse af statisk elektricitet. Den første type er elektrisk, som bruger et stort antal ioner genereret i det elektriske felt til at absorbere, neutralisere og eliminere frie elektroner på filmoverfladen for at fjerne statisk elektricitet. Den anden type er afladningstype, som kan fungere uden strøm, som vist på figur 1. Når filmen passerer gennem en metaltråd (også kaldet et anti-statisk reb), aflades de overskydende elektroner på filmoverfladen til jorden via metaltråden. Fordi metaltrådens potentiale er lavere end potentialet for de frie elektroner på filmoverfladen, kan passage gennem metaltrådsafladningen eliminere den statiske elektricitet på filmen.
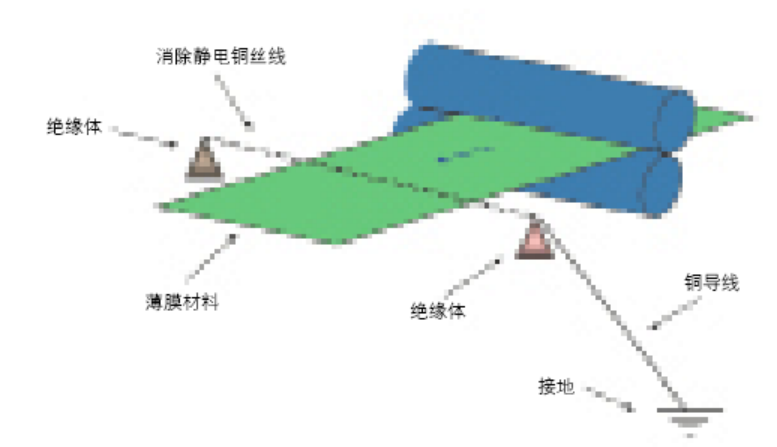
Figur 1 Skematisk diagram af en udladnings-type statisk eliminatorStatiske eliminatorer er meget praktiske enheder, der bruges i udskrivningsprocessen af tyndfilm selvklæbende-materialer. De kan placeres på flere positioner på printudstyr efter behov. Som vist i figur 2 installeres statiske eliminatorer før og efter stanse-skærestationen. Når du installerer statiske eliminatorer på en trykpresse, skal følgende problemer bemærkes: Udstyret skal jordes, da jordforbindelse tillader statisk elektricitet at blive ført ind i jorden; selve den statiske eliminator skal også jordes, og den skal jordes separat for at opnå en bedre statisk elimineringseffekt; da statisk elektricitet genereres kontinuerligt, hvis forholdene tillader det, bør statiske eliminatorer installeres på alle trykpressens arbejdsstationer, inklusive papirfremføringsstationen, hver tryk- og forarbejdningsstation og papiropsamlingsstationen for det bedste resultat; effektiviteten af statisk eliminering bør kontrolleres regelmæssigt for at sikre pålideligheden af den statiske eliminator.
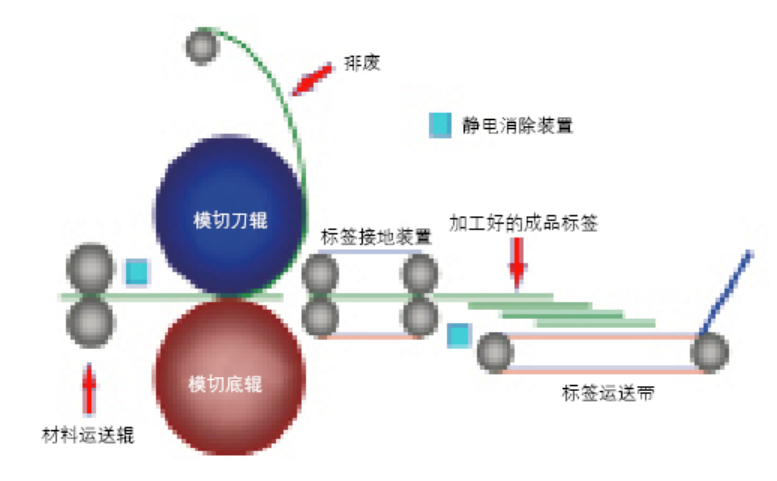
Figur 2 Udstansnings--skærings- og affaldsbortskaffelsesenheder med elektrostatiske behandlingsenheder installeret. Forholdsregler for udskrivning på filmklæbende materialer01Korrekt kontrol af udskrivningsspænding. For intermitterende og frem- og tilbagegående papir-fremføringsudskrivningsudstyr er det let at kontrollere papirets-fremføringsspænding. Eksempler omfatter Japan Lindetecs B-100 etikettrykmaskine og 300-type cylinder-til-cylinderetiketteprintmaskine. Disse typer udstyr er konstante-trykmaskiner med stabil spænding, hvilket ikke påvirker printregistreringen. For kontinuerlige papirfremføringsmaskiner til-roterende etikettryk, såsom flexomaskiner og satellitetikettetrykmaskiner, er det dog nødvendigt at kontrollere og justere udskrivningsspændingen strengt, ellers kan der opstå fejlregistrering. Spændingskontrol på trykkemaskinen omfatter styring af både papir-fremføringsspændingen og tilbagespolingsspændingen. Disse skal justeres i henhold til forskellige typer og bredder af materialer for at sikre normal udskrivning.(1) Papir-Fremføringsspændingskontrol Korrekt papir-fremføringsspænding sikrer nøjagtig registrering af filmklæbende materialer og forhindrer materialedeformation under udskrivning, hvilket betyder, at materialekanterne ikke vipper. Hvis materialets kanter hæver sig under udskrivning, indikerer det, at tilbagespolingsspændingen er for løs, eller at konusen er indstillet forkert. Materialet skal spoles tilbage og genoptrykkes. Hvis oprulningsudstyr ikke er tilgængeligt, er en midlertidig løsning at installere en klemme på afrulningsakslen for at forhindre materialekanterne i at hæve sig. Der kan dog stadig forekomme registreringsproblemer i dette tilfælde.(2) Rewinding Tension Control. Rewinding spænding er også relateret til printregistrering og bestemmer pænheden af de tilbagespolede kanter. Hvis tilbagespolingsspændingen er for lav, påvirker det registreringen og forårsager ujævne oprullede kanter, hvilket kan give problemer i efterfølgende processer. Overdreven opviklingsspænding kan føre til, at klæbemiddel siver på materialekanterne, etiketforskydning eller brud på foringen efter udskrivning, hvilket påvirker udskrivningseffektiviteten. Derfor er passende tilbagespolingsspænding altafgørende, og den optimale spændingsværdi bør generelt bestemmes gennem eksperimenter. For kontinuerlige papirfremførings-{41}}etikettemaskiner skal både papirfremførings- og tilbagespolingsspændinger være godt kontrolleret. Efter at have opnået kvalificeret udskrivning med forskellige materialer og bredder, bør disse data omgående opsummeres og registreres for at forbedre effektiviteten og sikre kvaliteten. Generelt bør tilbagespolingsspændingen være lig med eller større end afviklingsspændingen, men ikke overstige det dobbelte af afviklingsspændingen.02Brug lakering i stedet for lamineringHver type filmmateriale har unikke fysiske og kemiske egenskaber; nogle er ikke egnede til laminering. Laminering efter tryk kan ødelægge materialets egenskaber. PE-materialer har en blød overflade, velegnet til genstande med store krumningsradier eller sfæriske overflader. Lamineringsmaterialer, der almindeligvis anvendes, er stive BOPP-film, og når først en lamineret etiket kombinerer PE og BOPP, ændres dens egenskaber, hvilket gør den uegnet til buede eller sfæriske overflader. Kombinationen af de to materialer kan også føre til spændingsforskelle, hvilket forårsager etiketdeformation og problemer såsom kantløftning eller løsrivelse under påføring. Derfor anbefales det at bruge UV-lakering i stedet for laminering til store etiketter og etiketter påført på buede overflader. Lakering beskytter ikke kun blæklaget, men maksimerer også materialets ydeevne for optimal påføring.
03
Det anbefales at bruge 150 lpi til udskrivning af farvehalvtoneetiketter, og 175 lpi anbefales ikke.
Etiketter tiltrækker i sidste ende forbrugernes opmærksomhed gennem hyldeappel. For trykte materialer gælder det, at jo højere rasterfrekvensen er, desto klarere er billeder og tekst, men blækdækningen er mindre, hvilket resulterer i lysere farver; jo lavere halvtoneskærmfrekvensen er, jo mere blæk bruges der, hvilket giver en bedre visuel effekt, men billederne og teksten virker mere ru.
Rasterfrekvensen er også direkte relateret til udskrivningskvalitet, udskrivningsspild, præcisionen af printudstyr og udskrivningsmaterialerne. En højere skærmfrekvens kræver glattere materialer og høj-præcisionsudstyr for at opfylde kvalitetskravene; en lavere skærmfrekvens har meget mere afslappede forhold. Derfor er det bedste valg til filmetiketter 150 lpi farvehalvtone. Dette opfylder ikke kun visuel appel og krav til hyldepåvirkning, men sikrer også printkvalitet, kontrollerer forbruget inden for et rimeligt område og opnår en omfattende balance.