

Ved at knække problemet med QR -kodeudskrivning på cigaretpakker er disse punkter blevet nøglen til kvalitet!
Med udviklingen af nye teknologier og processer fortsætter anvendelsen af QR -koder i cigaretemballagematerialer med at berige. For kontinuerligt at optimere og løse forskellige problemer med udskrivning af egnethed (såsom QR-kodepasta, trådtegning osv.) Udføres multidimensionel og omfattende eksperimentel efterforskning fra parametrene for trykudstyr i processen med QR-kodeudskrivning. Målet er at formulere krav til nøgleknuder i parametre for outputudstyr, sikre effektivitet, standardisering og ensartethed i produktionskontrol og test fra kilden, effektivt forbedre kvaliteten af QR -kodeudskrivning, give kunderne produkter af højere kvalitet og serviceniveau og give mere effektive forskningsmetoder og ideer til industrien.
Variabel QR -kode er en yderligere udvidelse og forbedring af QR -kodeteknologi i emballageapplikationer. Anvendelse af variabel QR -kodeudskrivningsteknologi til emballageudskrivning kan opnå en unik QR -kode for hver mindste enhed af produkt, der virkelig realiserer begrebet "en vare, en kode". Opnåelsen af "One Item, One Code" vil ikke kun styrke den anti-counterfeiting og sporbarhedseffekt af produkter, hvilket gør dem nøjagtige til enhver mindste produktenhed, men gør også virksomheder i stand til at indsamle brugerdata nøjagtigt til enkeltpersoner, hvilket virkelig opnå personlig markedsføring af produkter. For kontinuerligt at optimere og løse forskellige spørgsmål, der er relateret til egnetheden af QR -kodetrykning, har lærde i branchen udført mange forsøg og analyser, der sigter mod at forbedre produktkvaliteten, samtidig med at STABILITET AF QR -kodekvaliteten sikres. I denne artikel vil forfatteren yderligere undersøge indflydelsen af udskrivningsparametre på udskrivningskvaliteten af QR -koder for bedre at løse kvalitetsproblemer ved faktisk udskrivning.
Blæk temperaturparametereksperiment
Udskrivningsudstyret, der blev brugt denne gang, er en enkelt ark inkjetprinter, der består af en mekanisk platform (papirfodringsmekanisme, papirfodringsplatform, papirmodtagelsesmekanisme), tryksystem, fotopolymerisationsmekanisme, online inspektionssystem osv.; Dens kerne er tryksystemet, der består af et dysemodul, et numerisk kontrolsystem og et blækforsyningssystem. Tryksystemet består af et numerisk kontrolsystem og et blækforsyningssystem, hvor kernen er kontrol af blækforsyningssystemet af en industriel computer. For det første indstiller udskrivningssoftwaren i det numeriske kontrolsystem udskrivningsparameterinformationen, som vil blive behandlet eller konverteret af den industrielle kontrolcomputer (hovedkontrolkort) og det digitale analoge system til direkte at kontrollere dysudskrivningsarbejdet.
Piezoelektrisk inkjet -udskrivningsteknologi hører til normal temperatur- og trykudskrivningsteknologi. Det placerer mange små piezoelektriske keramik i nærheden af dysen på printhoved. Piezoelektrisk keramik har karakteristisk for bøjningsdeformation under ændring af spænding i begge ender. Når billedoplysningsspændingen påføres den piezoelektriske keramik, ændres den strækningsvibrationsdeformation af den piezoelektriske keramik med ændringen af billedinformationsspænding, og blækket i dysen vil blive ensartet og nøjagtigt udsat i en stabil tilstand ved normal temperatur og tryk.
I dette eksperiment, med en fast dyse, er den eksperimentelle variabel blæktemperatur, og de andre udskrivningsparametre er fast. På underlaget måles ændringen i udskrivningsprøven for at bestemme virkningen af blæktemperatur på dannelsen, strømningsevnen og diffusionen af blækdråber på underlaget. For mere praktisk test og estimering af ændringen i udskrivningsstørrelse ved forskellige blæktemperaturer, mens de udskriver firkantede blokke, tester deres forøgelse.
Baseret på ovenstående tests kan det konkluderes, at ændringer i blæktemperaturparametre direkte kan påvirke udskrivningseffekten. Som vist i figur 1, når blæktemperaturen øges, falder blækviskositeten, blækstrømbarheden øges, og det spreder sig bedre til overfladen af udskrivningssubstratet. Udseend defekter (hvide pletter, linjer) på overfladen af det trykte produkt bliver mindre. Som vist i figur 2 ændrer prikområdet eller linjediffusionen af den trykte prøve ikke meget, men burrene på kanterne, hvilket visuelt føles tykkere.
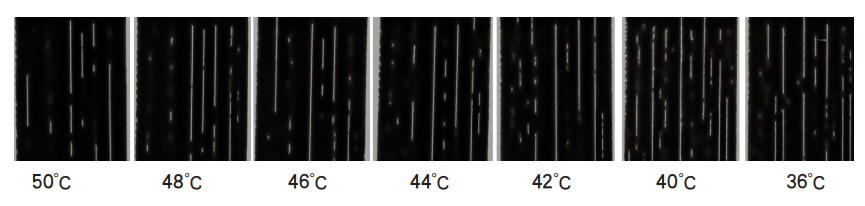
Figur 1 Udskrivningseffekt ved forskellige blæktemperaturer
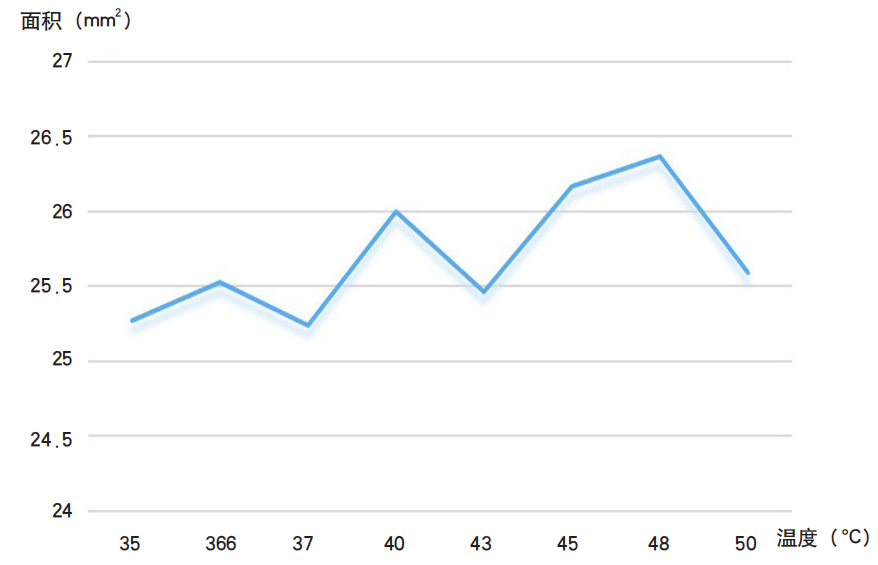 Figur 2: Ændringer i blokområdet ved forskellige blæktemperaturer
Spænding, køretøjshastighed, dysehøjdeparametertest
I dette eksperiment, med en fast dyse, var testvariablerne spænding, køretøjshastighed og dysehøjde, mens de andre udskrivningsparametre var faste og uændrede. På underlaget blev udskrivningsændringerne af udskrivningsprøven målt for at bestemme påvirkningen af spænding på opsamlingen af hovedblækdråber, diffusion af "satellitblækdråber" og deformation af trykbilledet.
Under betingelsen af en køretøjshastighed på 120 m/min og en blæktemperatur på 46 grader er variationen af spændingsprinting vist i figur 3. Fra figuren kan det ses, at spænding har ringe indflydelse på formen af inkjet -udskrivning. I henhold til analysen af det forrige princip danner blæk under normale omstændigheder et normalt plan inde i dysen. Efter påføring af spænding begynder blækket at strømme ud og danner derefter et langt blækfilament. Under virkningen af overfladespænding danner blækfilamentet en blækdråbe. Efter interaktionen mellem blækdråb og viskositet bryder blækfilamentet og danner inkjet. Hvis blækfilamentet er for langt, er det let at danne satellitprikker. Når spændingen øges, jo større blækvolumen er, jo højere er den indledende hastighed, og jo hurtigere er hastigheden, jo mindre dannede partiklerne og den stærkere browniske bevægelse af partiklerne. På samme tid, jo kortere blækfilament dannes, jo lettere er det at opsamle hovedblækket, hvilket resulterer i en inkjet -udskrivningseffekt. Jo bedre, tykkelsen vil også være relativt højere.
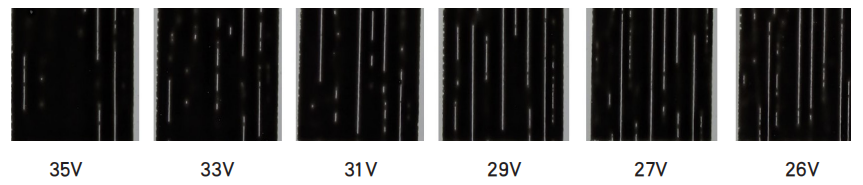 Figur 3 Spændingsvariation Printing Effekt
Ved en spænding på 32V og en temperatur på 48 grader skal du justere forskellige køretøjshastigheder og teste blækdråbensaggregeringen under normal dysehøjde, som vist i figur 4; Sammenligningskortet over blækflyvning under sprøjtning ved forskellige køretøjshastigheder, normal dysehøjde og 3 mm nedadgående dysehøjde er vist i figur 5; Udskrivningseffekten af QR -koder med forskellige køretøjshastigheder og dysehøjder er vist i figur 6.
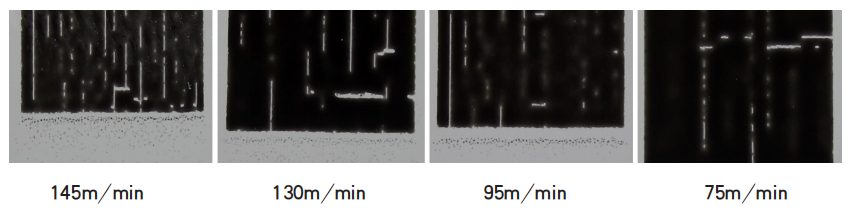
Figur 4: Aggregering af blækdråber ved forskellige køretøjshastigheder
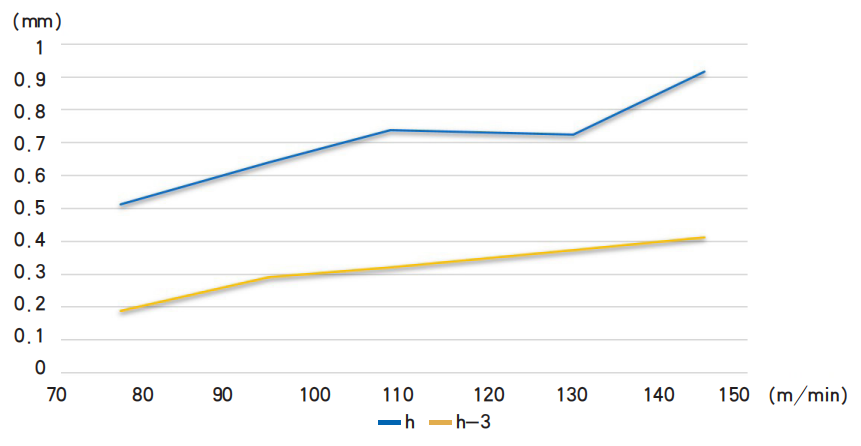
Figur 5 Sammenligning af blækflyvning under spray ved forskellige køretøjshastigheder, normal dysehøjde og 3 mm nedadgående dysehøjde
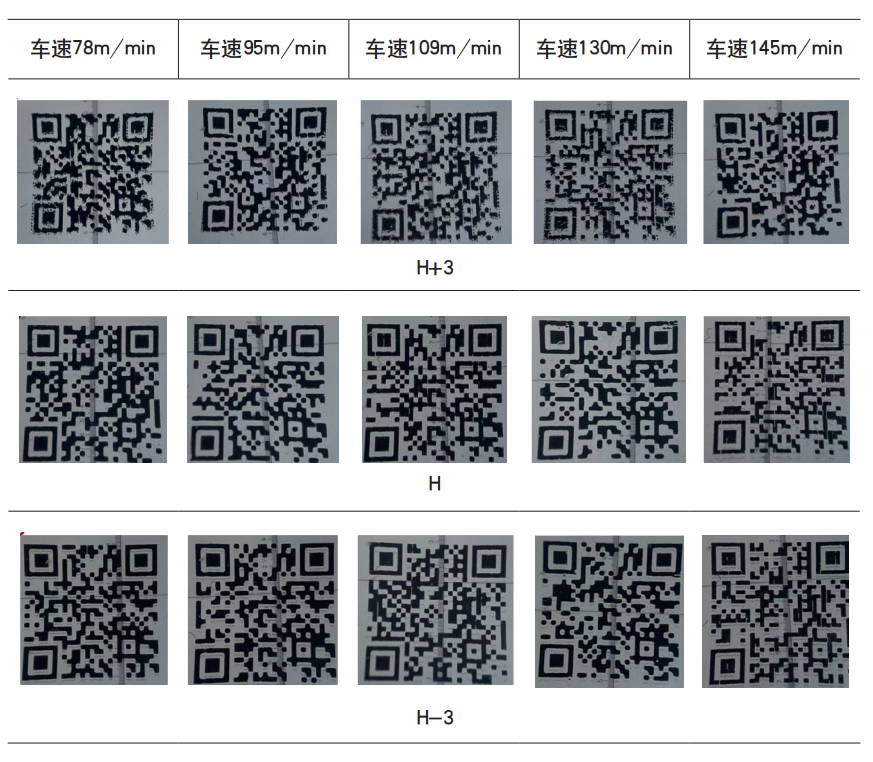
Figur 6 QR -kodeudskrivningseffekt ved forskellige køretøjshastigheder og dysehøjder
Som vist i figur 4-6 kan køretøjets hastighed og dysens højde begge påvirke opsamlingen af de vigtigste blækdråber, der direkte påvirker tykkelsen og deformationen af den trykte grafik og tekst og derved påvirker kvalitetssymbolniveauet og udseendet af QR-kodeudskrivningen. Jo højere dysen er, jo længere er det blækfilament, den danner, hvilket gør det vanskeligt for hovedblækket at konvergere. Jo hurtigere køretøjets hastighed er, jo mere spredte inkjeten falder på papiret, hvilket resulterer i dårlig ydeevne. Baseret på ovennævnte processtestresultater er fire hovedprocesparametre blevet opsummeret og verificeret: dysetemperatur, dysespænding, dyseafstand og papirtilførselshastighed, som har indflydelse på udskrivningskvaliteten. Egenskaberne ved udskrivningsprocessen er blevet bedre forstået. Blækketemperatur og spænding bestemmer kvaliteten af udskrivningseffekten (hvide pletter, linjer), mens køretøjets hastighed og dysehøjde bestemmer opsamlingen og flyvebanen for blækdråber (flyvende blæk, tykkelse).
Konklusion
Efterhånden som blækketemperaturen på maskinen øges, falder blækets viskositet, og blækkets fluiditet øges, kan det bedre sprede sig til overfladen af udskrivningssubstratet, og udseend defekter såsom hvide pletter og linjer på overfladen af det trykte produkt bliver mindre. Blækketemperaturen har ringe indflydelse på prikområdet eller linjediffusionsændringerne af den trykte prøve, men når blækketemperaturen falder, vil chamfers og burrs på kanterne stige, hvilket visuelt føles tykkere.
Forholdet mellem udskrivningsparametre såsom spænding, køretøjshastighed, trykhøjde og dannelse og stabilitet af blækdråber er som følger: spænding bestemmer mængden af blæk, der skal udskrives, og jo højere sætværdi, jo større blækvolumen. På samme tid er den indledende hastighed af de komprimerede "satellitblækdråber" højere, hvilket gør det lettere for de vigtigste blækdråber at samle og resultere i bedre udskrivningseffekt; Køretøjets hastighed og dysens højde kan begge påvirke opsamlingen af de vigtigste blækdråber. Den forudbestemte dråbebane for blækdråberne påvirker direkte tykkelsen og deformationen af den trykte tekst, hvilket påvirker kvalitetssymbolniveauet og udseendet af QR -kodeudskrivningen.