

En praktisk-vejledning til udbedring af holografiske laserprægningsfejl på cigaretpakker
Holografisk laserkortpapir er, takket være dets unikke dynamiske optiske effekter og enestående anti-forfalskningsydeevne, blevet meget brugt i fødevarer, medicin, tobak, alkohol og avancerede-gaver, som vist i figur 1. Denne teknologi anvender en laserholografisk prægningsproces til præcist at overføre holografiske billeder af film, mikro-, på overfladen. Kombineret med en aluminiumsbelægningsproces for at skabe en metallisk glans, præsenterer emballagen en farverig, tre-dimensionel visuel effekt under naturligt lys.
Fordi den holografiske laserprægningsproces involverer flere trin som fotolitografi og laserprægning med vakuumaluminiumbelægning, kan produktionen nemt blive påvirket af materialeegenskaber, udstyrsindstillinger og miljøfaktorer, hvilket fører til kvalitetsproblemer såsom slørede billeder, fejljusterede mønstre og strakte eller forvrængede designs. Denne artikel gennemgår systematisk nøglepunkterne for kvalitetskontrol for holografisk laserkortpapir og foreslår parameteroptimering og online inspektionsløsninger for almindelige defekter i den holografiske laserprægeproces, med det formål at give teoretisk støtte og praktisk vejledning til at forbedre udbyttet og reducere produktionsomkostningerne.
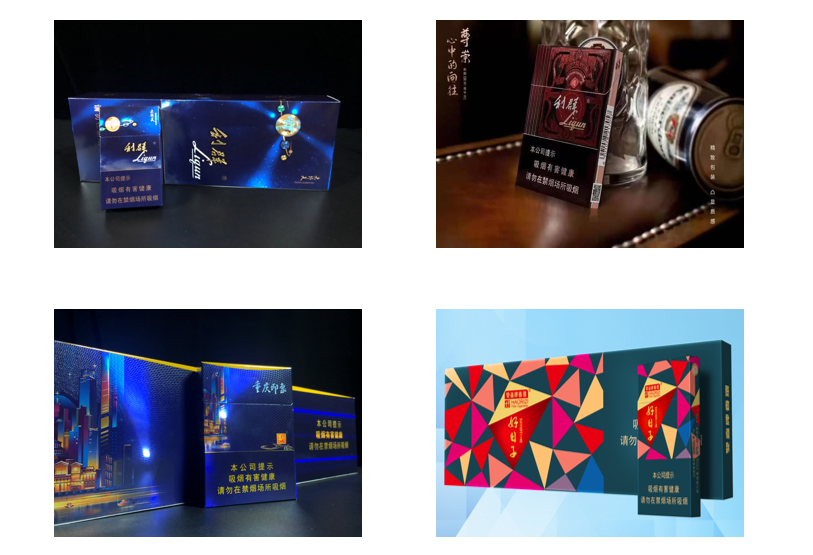
Figur 1 Påføringseffekt af laserpap i cigaretpakker
Nøglepunkter for kvalitetskontrol i holografisk laserpapprægning
På grund af laserkartons optiske egenskaber og materialeegenskaber samt udstyrsindstillinger og miljøfaktorer er det udfordrende at overvåge og kontrollere produktkvaliteten under prægningsprocessen, hvilket gør laserfejl mere sandsynlige. For at sikre ensartet kvalitet på tværs af den samme batch eller endda forskellige batcher af laserprodukter, reducere spild af laserfilmen og reducere omkostningerne, skal kvalitetskontrolforanstaltninger implementeres på flere trin, som vist i figur 2.
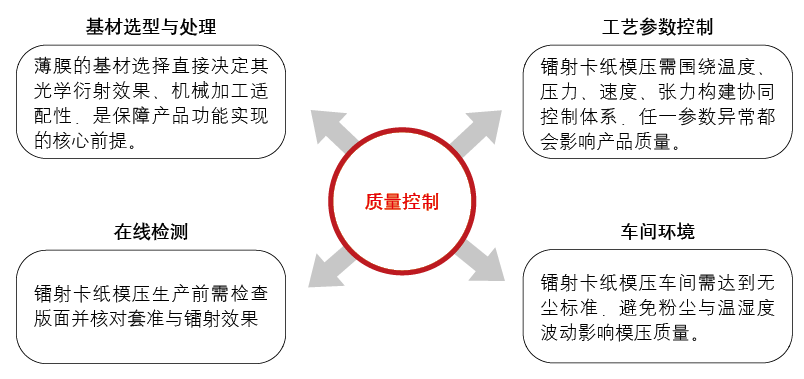
Figur 2 Nøglepunkter for kvalitetskontrol i den holografiske laserkortpapirstøbningsprocessen
01/ Underlagsvalg og behandling
I øjeblikket bruger det meste laserpap på markedet BOPET (biaksialt orienteret polyester) film som basisfilm. Sammenlignet med BOPP (biaksialt orienteret polypropylen) film, har BOPET en relativt højere densitet og tilbyder fremragende kemisk resistens, varmebestandighed, slidstyrke, fugt- og vandbestandighed og tilpasningsevne til sekundær behandling. Fordi BOPET-film har høj adsorption på overfladen, skal man være opmærksom på støv og andre urenheder under opbevaring. For at forhindre, at filmen deformeres på grund af omgivende temperaturer, bør temperaturen og fugtigheden under opbevaring i lageret være moderat.
Kvaliteten af filmbelægningen påvirker direkte kvaliteten og effekten efter støbning, så under belægningsprocessen bør belægningstykkelsen kontrolleres korrekt ved 2 ~ 3μm. Den almindeligt anvendte keramiske anilox-valse har et masketal på 150 mesh, et 60 graders honeycomb-hul og U--formede sider; Hvis der bruges metal anilox-valser, skal masketallet være 150~160 mesh, og den tørre mængde belægning skal kontrolleres inden for området 1,0~2,0g/㎡, når faststofindholdet i materialevæsken er 16%. Blandt dem har metal anilox-valser fordele såsom lave indledende indkøbsomkostninger, korte behandlingscyklusser og bekvem vedligeholdelse, men deres slidstyrke, udskrivningspræcision, korrosionsbestandighed og termiske stabilitet er relativt svage; Keramiske anilox-valser skiller sig ud i slidstyrke, blækoverførselsnøjagtighed, korrosionsbestandighed og langtidsstabilitet, hvilket gør dem velegnede til højhastigheds--fine printscenarier. De har dog ulemper såsom høje indledende indkøbsomkostninger og lange behandlingscyklusser.
02/ Procesparameterstyring
Under støbeprocessen er produktionsfaktorer som temperatur, spænding, tryk og hastighed involveret, som hver især har en afgørende indflydelse på kvaliteten af den færdige film. Derfor skal der under produktionen foretages finjusteringer i henhold til faktiske produktionsforhold med justeringsområdet vist i tabel 1.
Tabel 1 Parametertabel for støbeproces
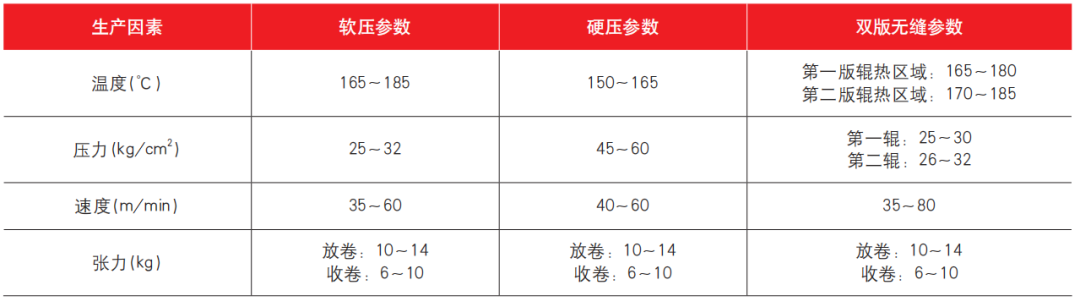
For den holografiske støbeproces er temperatur, hastighed, tryk og spænding ikke uafhængige parametre, men snarere et "samarbejdet kontrolsystem", der er dannet omkring præcist replikerende mikro-nanostrukturer, hvilket sikrer stabil filmdrift og balancering af produktionseffektivitet. Enhver justering eller ændring i en parameter vil udløse tilsvarende ændringer af andre parametre. For høje temperaturer kan forårsage belægningsbrud, pladebrænding og svidning, hvilket resulterer i sløret lasergrafik og teksteffekter; Hvis temperaturen er for lav, og harpiksens blødgøringspunkt ikke nås, vil belægningen ikke blive blød, mikro-nanostrukturoverførsel vil være ufuldstændig, og lasereffekten vil være dårlig. For stort tryk forårsager filmdeformation og beskadigelse af pladevalsen; Hvis trykket er for lavt, kan billedet og teksten muligvis ikke udskrives helt. Hvis hastigheden er for høj, kan det forårsage slørede billeder og tekst, pladeklæbning eller sammenfiltring af film; Hvis hastigheden er for lav, vil filmen deformeres på grund af varme, misfarves og reducere slidstyrken. Overdreven spænding forårsager filmdeformation, reducerede fysiske egenskaber og endda armeringsjernsprængning; Hvis spændingen er for lav, vil filmen glide og rynke, hvilket direkte påvirker lasereffekten. Derfor bestemmer disse fire faktorer tilsammen effektiviteten af "filmlukningskontrol".
03/ Online test
Før støbning af produktionen skal maskinchefen, IPQC og teknisk personale udføre egen-inspektion, gensidig inspektion og patruljeinspektion. Før du starter maskinen, skal du sikre dig, at overfladen af pladevalsen er fri for fremmedlegemer; Efter tænding skal et stykke støbt laserfilm fjernes, placeres og registreres med filmpladen, og den holografiske lasereffekt skal kontrolleres for at sikre, at den opfylder kundernes krav. Hvis der opstår afvigelser, skal hastighed og spænding justeres omgående for at forhindre filmskrotning. Produktionen kan kun fortsætte efter bekræftelse af, at der ikke er nogen problemer.
Under støbemaskineproduktionsprocessen skal et stroboskop bruges hvert 10. ~ 15. minut for at kontrollere eller bremse for at kontrollere produktkvaliteten. For produkter i fuld-format skal du fokusere på at inspicere deres udseendekvalitet for at tjekke for problemer såsom tryklækage eller hvide pletter; For positionering af produkter skal der lægges særlig vægt på deformationen af filmen. Hvis der findes problemer, skal justeringer foretages omgående. Efter hvert rulleskift skal pladevalsen aftørres for at forhindre, at støv falder ned og forårsager støbefejl.
04/ Værkstedsmiljø
Under høj-hastighed absorberer filmen støvpartikler og fugt fra det omgivende miljø, hvilket indirekte påvirker støbningens kvalitet. For at sikre, at produktionsmiljøet opfylder standarderne for støv- og pulver-, skal medarbejderne først passere gennem bruserummet, før de går ind på værkstedet for at fjerne støv fra deres krop. Store udsving i temperatur og luftfugtighed kan forårsage filmdeformation eller endda ændre interne egenskaber. Derfor bør støbeværkstedet opretholde et relativt stabilt arbejdsmiljø med temperatur på 20~25 grader og luftfugtighed på 55%~65%.
Almindelige kvalitetsproblemer og løsninger i holografiske laserkortpapirstøbningsprocesser
Den holografiske laserkort-papirstøbningsproces påvirkes af flere faktorer, såsom materialeegenskaber, udstyrsparametre og miljøforhold, hvilket resulterer i kvalitetsfejl. Baseret på faktiske produktionsforhold opsummeres årsagerne, karakteristika og målrettede løsninger for fire typer af kernekvalitetsproblemer, der balancerer praktisk og funktionsdygtighed.
01/ Den holografiske tekst og billedinformation er generelt sløret
De færdige billeder og tekst mangler klar tekstur, mangler 3D-effekter og tre-dimensionel fornemmelse, og under høj-mikroskoper er mikro/nano-strukturer muligvis ikke helt udfyldt. Disse defekter er hovedsageligt forårsaget af fire nøglefaktorer:
(1) Utilstrækkelig temperatur. Belægningen har ikke nået blødgøringstemperaturen, har dårlig flydeevne og kan ikke fylde laserpladens dybe mikrostruktur.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) For høj hastighed. Kontakttiden mellem filmen og laserpladen er < 0,08 s, og mikro-nanostrukturen løsnes, før påfyldningen er færdig.
(4) Skimmelsvampkontamination. Laserpladens mikro-nanostruktur blokeres af støv og filmudfældninger, hvilket gør det umuligt at overføre billeder og tekst.
Præcise foranstaltninger er nødvendige for at imødegå ovenstående årsager:
(1) Øg pladevalsens temperatur passende for at opnå høj flow i basisfilmbelægningen, hvilket sikrer fuld udfyldning af laserpladens dybe mikrostruktur.
(2) Øg trykket mellem pladevalserne for fuldt ud at præge laserpladegrafikinformationen på basisfilmen med tilstrækkelig drivkraft, især velegnet til 3D-grafik og tekst med en dybde > 0,5μm.
(3) Reducer af- og tilbagespolingshastigheder, forlænger kontakttiden mellem basisfilmen og pladerullerne, og sørg for fuld replikering af mikro-- og nanostrukturer.
(4) Inden laminering skal du grundigt inspicere laserpladen for at sikre, at der ikke er nogen udeladelser og klare billeder og tekst. Tør overfladen af med det samme for at fjerne støv og aflejringer, hvilket forhindrer strukturel blokering.
02/ Delvist ufuldstændige billeder og tekst
Fænomenet med færdige produkter, der viser vandrette og lodrette faste strimler eller manglende grafik i kantområderne, mens andre områder forbliver normale, skyldes hovedsageligt fire nøglefaktorer:
(1) Unormal trykvalsetilstand, manifesteret som en bule i midten af rullen, der forårsager laterale emner eller en venstre-højre parallelitetsafvigelse på mere end 0,02 mm, hvilket resulterer i ujævn lamineringskontakt.
(2) Forkert temperaturkontrol, med aksial temperaturafvigelse af trykvalsen på mere end 3 grader, utilstrækkelig filmblødgøring i områder med lav-temperatur, ude af stand til at overføre grafik og tekst fuldt ud.
(3) Skimmelsvampslid: Lokale mikro-nanostrukturer i laserpladen slides på grund af lang-laminering, hvilket påvirker nøjagtigheden af grafik- og tekstreplikering.
(4) Ubalance i spændingsjustering, utilstrækkelig kantspænding af den brede film, hvilket forårsager lokalt falsk tryksvigt.
For at afhjælpe ovenstående årsager skal følgende procedurer følges: Først skal du inspicere laserpanelet for at bekræfte eventuelle manglende print eller lokalt slid, og straks tørre og rense eventuelle fundne pletter; Derefter skal du kontrollere trykrullernes planhed, kontrollere for eventuelle udbulende defekter og samtidig kontrollere trykrullernes temperaturledning og transmissionssystemets driftsstatus for at sikre temperaturensartethed og udstyrsstabilitet; Hvis der ikke findes nogen abnormiteter efter ovenstående inspektion, fastslås det, at trykrullelegemet er slidt og deformeret, og trykrullen skal straks udskiftes for at genoprette tryknøjagtigheden og løse problemet med manglende grafik og tekst.
03/ Grafisk strækning og deformation
De dimensionelle forskelle mellem billederne og teksten af den færdige laserfilm og designdimensionerne og den observerede stigning i mikro-teksturperiode under høj forstørrelse skyldes hovedsageligt tre hovedfaktorer:
(1) Overdreven spændingskontrol. Den langsgående spænding overstiger filmens elastiske grænse, hvilket forårsager strækning og deformation af filmen, hvilket igen ændrer dimensionerne af den grafiske tekst.
(2) Temperaturindstillingen er for høj. For eksempel, når PET-filmbehandlingstemperaturen overstiger 230 grader, bliver filmen overdrevent blødgjort, hvilket får molekylære kæder til at strække sig under eksterne kræfter, hvilket resulterer i unormale grafiske og mikro-teksturdimensioner.
(3) Ubalance i hastighedstilpasning. Opviklingshastigheden er højere end filmens hastighed, hvilket skaber en trækkraft på filmen, hvilket forårsager langsgående strækning og i sidste ende resulterer i dimensionelle afvigelser mellem billeder og tekster.
For at imødegå ovenstående årsager kan følgende målrettede foranstaltninger træffes:
(1) Reducer langsgående spænding under filmbehandling, og sørg for, at spændingsværdien holdes inden for filmens elastiske grænseområde for at forhindre grafisk deformation forårsaget af overdreven strækning.
(2) Sænk trykvalsens temperatur passende; for eksempel bør PET-filmbehandlingstemperaturen holdes under 230 grader for at forhindre overdreven filmblødgøring og molekylær kædestrækning.
(3) Juster afviklings- og afviklingshastighederne for at sikre, at opviklingshastigheden matcher filmens rejsehastighed, eliminer spændinger forårsaget af hastighedsforskelle, undgå langsgående strækning af filmen og garantere dimensionsnøjagtighed af grafik og tekst.
04/ Fejljustering af tekst og billeder
Fejljustering mellem holografisk grafik og tekstinformation og andre filmmarkeringer, unøjagtig indlejring eller fejljustering mellem lag af flerfarvet holografisk-farve skyldes hovedsageligt tre typer problemer:
(1) Filmforskydning. Ustabil spænding forårsager ujævn kraft på filmen eller afvigelser i trykrullens parallelitet, som alle kan forårsage sideværts afvigelse af filmen og forårsage grafisk fejljustering.
(2) Afvigelse i formpositionering. Hvis laserpladen og trykrullen er løst bundet, er laserpladen tilbøjelig til positionsforskydning under støbeprocessen, hvilket resulterer i unøjagtig billed- og tekstpositionering.
(3) Hastighedsudsving. Filmens hastighed svinger mellem hurtig og langsom, hvilket forstyrrer den vertikale synkronisering af tekst- og billedundertrykkelse, hvilket forårsager fejljustering.
For at løse ovenstående årsager er det nødvendigt først at sammenligne film med prøver for nøjagtigt at måle afvigelse og derefter implementere målrettede foranstaltninger:
(1) Hvis det er lateral afvigelse, skal du justere filmens hastighedsstabilitet for at eliminere virkningen af hastighedsudsving, mens du optimerer rulletemperaturen for at hjælpe med at forbedre filmforskydningen.
(2) Hvis det er langsgående afvigelse, skal du fokusere på at justere filmspændingen for at sikre spændingsstabilitet og undgå langsgående forskydning forårsaget af spændingsudsving.
(3) Hvis støbeformens positioneringsafvigelse er tilfældet, skal du gen-fikse pasformen mellem laserpladen og trykrullen, korrigere rulleparallellen og løse problemet med unøjagtig positionering ved kilden, hvilket sikrer nøjagtigheden af den holografiske grafiske indlejringsproces.
Resumé og Outlook
I fremtiden kan den holografiske laserkort-papirstøbningsproces opnå gennembrud inden for materialer, processer og miljøbeskyttelse: På materialesiden skal du udvikle og bruge mere vedvarende og biologisk nedbrydelige substrater, udvikle tynde film med høj-styrke og forbedre deres kompatibilitet med støbeprocesser; Optimer støbte valser og høj-breed-udstyr med høj hastighed i processen for at forbedre produktionseffektiviteten i stor-skala; Til miljøbeskyttelse anvendes vand-baserede belægninger, UV-LED-hærdende belægninger og andre materialer med lav VOC-emission. Denne teknologi, som integrerer optik, materialer og trykkunst, har udviklet sig ad en vej, der ikke kun bringer visuel innovation og industriel fremgang, men også beriger dimensionerne af menneskelig opfattelse og udtryk for verden på en unik måde.
Ved at udforske mulighederne for holografiske laserkortpapirstøbningsprocesser berører denne artikel kun overfladen af dette enorme felt, og det må erkendes, at den nuværende forskning stadig har begrænsninger. Uanset om det er gennembrud inden for materialevidenskab, uddybning af miljøvenlige processer eller problemfri integration med intelligente digitale systemer, kræver alt sammen dybere og mere tværfaglig udforskning.