

Arbejdseffektivitet øget med over 300 %! Den nye cigaretpakkeinspektionsanordning er så effektiv!
I februar 2025 understregede Zhang Jianmin, partisekretær og direktør for statens tobaksmonopoladministration og generaldirektør for China National Tobacco Corporation, under en inspektion i Hunan Tobacco at 'yderligere uddybe reformer og innovation, tilføre nyt momentum i udvikling og modernisering af høj-kvalitet og fremme industriel innovation gennem teknologisk innovation, samtidig med at kapaciteten forbedres'. Dette direktiv viser vejen for teknologisk innovation i cigaretemballageindustrien. 'Klæbende ydeevne' er en vigtig indikator for cigaretpakkemaskinens tilpasningsevne, da styrken af det klæbende lag direkte bestemmer den strukturelle stabilitet af cigaretpakker under opbevaring, transport og salg. Ifølge en undersøgelse fra 2024 fra Tobacco Packaging Committee i China Packaging Federation er den gennemsnitlige skrotrate for indenlandske cigaretpakker på grund af limproblemer 5,7 %, med nogle små og mellemstore virksomheder, der overstiger 15 %, hvilket resulterer i et årligt direkte økonomisk tab på over 200 millioner yuan.
I øjeblikket er testning af klæbeevnen af færdige cigaretpakker helt manuel. Testprocessen involverer tre hovedtrin: materialeforberedelse, papirklæbning og afrivningsevaluering-, der dækker over ti handlinger såsom udskæring af prøver, påføring af lim, presning, indstilling, afskalning og vurdering, alt afhængigt af manuelt arbejde. Denne traditionelle metode har problemer som unøjagtige limmængder, ujævn påføring, forkert justeret papir og utilstrækkelig presning, hvilket fører til lange testtider, gentagne forsøg, høj arbejdsintensitet og lav effektivitet. Noget varmeudstyr udgør også sikkerhedsrisici. For at løse disse problemer har Changde Jinpeng Printing Co., Ltd. (herefter benævnt 'Changde Jinpeng') vedtaget en "fælles indsats af upstream- og downstream-industrivirksomheder"-tilgang, der med succes udviklede en emballagepapirklæbende præstationstestanordning gennem-benchmarking og kollaborativ innovation. Denne artikel forklarer systematisk baggrunden, den tekniske plan, implementeringsresultaterne og salgsfremmende værdi af enheden med det formål at give en reference til kvalitetstestning af teknologisk innovation i branchen.
Teknisk baggrund og problemanalyse
01/ Teknisk betydning af klæbemiddelydelse
Klæbemiddelydelse refererer til processen baseret på klæbemiddelsvigtsmekanismen, der simulerer klæbemiddelpresningstrinnet i cigaretpakkedannelse. To prøver bindes sammen og pilles derefter destruktivt fra hinanden. Hvis papirfibrene trækkes fra hinanden af limen, betragtes klæbeevnen som kvalificeret. Denne ydeevneindikator afspejler direkte kompatibiliteten mellem klæbemidlet og papirsubstratet og er en nøgleparameter for at sikre stabiliteten af emballagestrukturen.
02/ Traditionelle testmetoder og deres problemer
I øjeblikket skal alle cigaretæsker testes med klæbeevne, før de forlader fabrikken. Testprocessen kan opdeles i tre hovedstadier: 'materialeforberedelse', 'papiradhæsion' og 'afskalnings-evaluering.' De specifikke operationstrin omfatter: Tag prøven, der skal testes, fra prøveposen → skær det klæbende område af prøven til 20 mm × 50 mm → træk lim med en sprøjte (som vist i figur 1) → drop lim på det klæbende område → spred limen jævnt med en ren dråbe → juster papiret → juster papiret tilbage med det limede område, som er vist i figuren → lad opvarmning i figuren (2) den står vandret i 30 minutter → fjern manuelt de to bundne overflader helt fra hinanden → inspicér visuelt for at se, om papirfibrene er beskadiget.
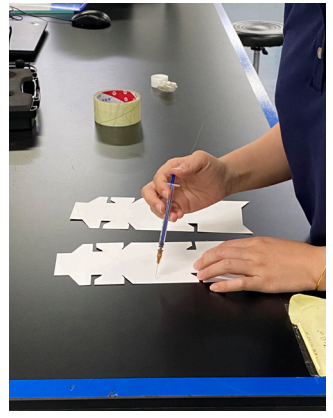
Figur 1 Manuel sugning af gel
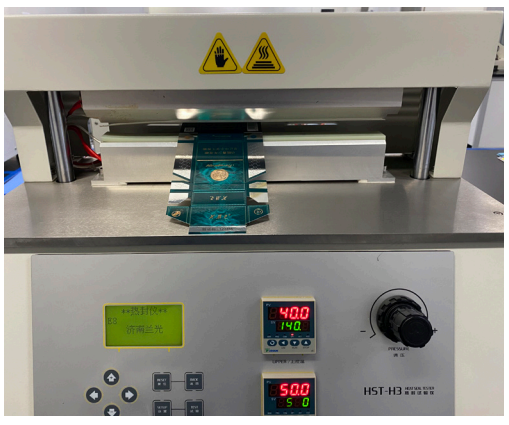 Figur 2 Varmforseglingspresse
Efter analyse har ovenstående fuldt manuelle betjeningsproces følgende problemer:
(1) Lav effektivitet: Enkelttest i laboratoriet tager for lang tid, og hele processen tager omkring 35 minutter. Efter en anmodning om inspektion er der en lang ventetid på feedback, som ikke kan opfylde-produktionsovervågningsbehov i realtid.
(2) Sikkerhedsrisici: Nogle testtrin involverer opvarmningsudstyr, og manuel betjening indebærer risici som forbrændinger og elektriske farer.
(3) Utilstrækkelig nøjagtighed: Nuværende testmetoder er relativt grove. Limmængdekontrol er afhængig af operatørens erfaring, og ensartethed af belægningen kan ikke garanteres, hvilket fører til lav præcision i testdata, hvilket gør det vanskeligt at understøtte raffineret kvalitetskontrol.
(4) Høj geninspektionshastighed: Hele processen udføres manuelt, og nøgletrin (som at skrabe lim, justering og presning) er tilbøjelige til fejl, hvilket forårsager eksperimentfejl. Geninspektionsraten er så høj som 50 %, hvilket ikke kun øger arbejdsbyrden, men også spilder testressourcer.
Sammenfattende er traditionelle manuelle testmetoder ikke længere egnede til den moderne cigaretpakkeindustris krav til præcis og effektiv kvalitetskontrol. Der er et presserende behov for at udvikle en standardiseret, automatiseret testanordning til fundamentalt at eliminere menneskelig indblanding.
Løsning og tekniske principper
01/ Forskningsmål og overordnet tilgang
For at løse ovenstående problemer har vores projektteam sat sig følgende udviklingsmål: at udvikle en anordning til test af emballagepapirklæbende ydeevne, der standardiserer og automatiserer testprocessen, effektivt kontrollerer mængden og ensartetheden af limen, der påføres, sikrer sikker og fast opvarmet presning og væsentligt forbedrer testeffektiviteten og datapålideligheden. Den overordnede tekniske tilgang er at integrere funktioner som limskrabning, overførsel, opvarmning og presning i en enkelt enhed, hvilket konverterer spredte manuelle operationer til en kontinuerlig automatiseret proces; opnå præcis kontrol af nøgleprocesparametre gennem en præcis mekanisk struktur; og eliminere menneskelige faktorer gennem standardiserede driftsprocedurer.
02/ Enhedens strukturelle design
Den udviklede anordning til prøvning af emballagepapirklæbende ydeevne tilhører området for emballagebindingsteknologi og omfatter hovedsageligt tre funktionelle moduler, som vist i figur 3.
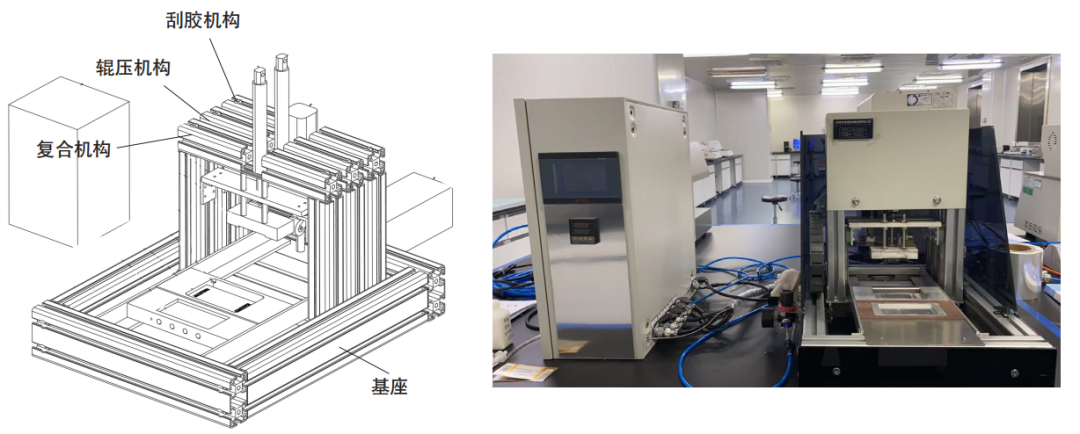 Figur 3 Emballagepapirklæbende præstationstestanordning (venstre: skematisk diagram, højre: ægte enhed)
(1) Base: Fungerer som støtteplatform for hele enheden, der integrerer installationen af skrabemekanismen, rullemekanismen og lamineringsmekanismen. Det sikrer, at den rumlige placering af hvert funktionsmodul er præcist koordineret, hvilket muliggør kontinuerlige testprocesser.
(2) Skrabemekanisme: Bruges til at skrabe overskydende lim fra limbørstetruget ind i overløbstruget og udjævne limen. Denne mekanisme har en præcis justering af skraberspalten til at kontrollere limlagets tykkelse inden for et forudindstillet område, hvilket sikrer ensartet og ensartet tykkelse.
(3) Rullemekanisme: Bruges til at trykke emballagepapiret på limlaget efter skrabning, hvorved limen overføres til papiret. Mekanismen styres af en drivenhed, der sikrer, at valsen påfører lim med en konstant hastighed og tryk, hvilket eliminerer problemer som hastighedsudsving eller ujævnt tryk fra manuel rulning.
(4) Lamineringsmekanisme: Anvendes under klæbemiddeltest til at påføre kontrolleret tryk og timing på det limede emballagepapir, der er placeret i lamineringstruget, og simulerer lamineringsprocessen i faktisk trykning og emballageproduktion. Denne mekanisme inkluderer et elektrisk varmemodul til præcis styring af pressetemperatur og tid.
03/ Standardiseret testproces
Baseret på den udviklede enhed blev følgende standardiserede testproces etableret:
(1) Prøveudtagning: Der skal udtages prøver af mindst 5 ark pr. batch. Prøver skal være flade, ubeskadigede, fri for klæbning og opfylde størrelseskravet på mindst 300 mm × 300 mm. Hver prøve skal angive papirets retning og for-/bagside og være forseglet i en pose.
(2) Temperatur- og fugtighedskonditionering: Prøver bør konditioneres under betingelserne specificeret i GB/T 10739 for at eliminere miljøpåvirkninger på resultaterne.
(3) Prøveskæring: Skær prøverne i prøve 1 (98 mm × 42 mm) og prøve 2 (98 mm × 50 mm), og sørg for, at den lange side (98 mm) er parallel med kornretningen for at sikre overensstemmelse med produktionsspændingsretningen.
(4) Påføring af lim: Brug en limudtrækker til at tage en fast mængde lim og sprøjte den ind i priklimbeholderen på det klæbende prøveforberedelsesmodul.
(5) Skrabning: Skraberen flytter automatisk overskydende lim rundt i prikreservoiret ind i overløbstruget og udjævner limen, så det danner et jævnt tykt lag.
(6) Limoverførsel: Placer prøve 1 (98 mm × 42 mm) i det klæbende modul med fronten opad. Start rullemekanismen for at presse prøven på det udjævnede limlag med konstant hastighed og tryk, hvilket sikrer ensartet limoverførsel.
(7) Laminering: Fjern prøve 1 med lim, og anbring den i lamineringsfunktionens elektriske varmemodulspalte, med den limede side opad, på linje med forsiden af prøve 2. Indstil temperaturen på det elektriske varmemodul, og start varm-pressenheden for at presse prøve 1 og prøve 2 sammen.
(8) Prøveinstallation: Tag den laminerede prøve fra klæbeanordningen, anbring den ene ende af prøve 2 i den faste spalte på skrælningstesteren, og klem den anden ende af prøve 1 med traktionsfiksturen.
(9) Afrivningstest: Som vist i figur 4 skal du bruge en 150 graders skrælningsvinkel og en testhastighed på 600 mm/s med trækanordningen. Registrer afrivningskraftkurven og bestem fejltilstanden (fejl i papirfiber eller fejl i limgrænsefladen).
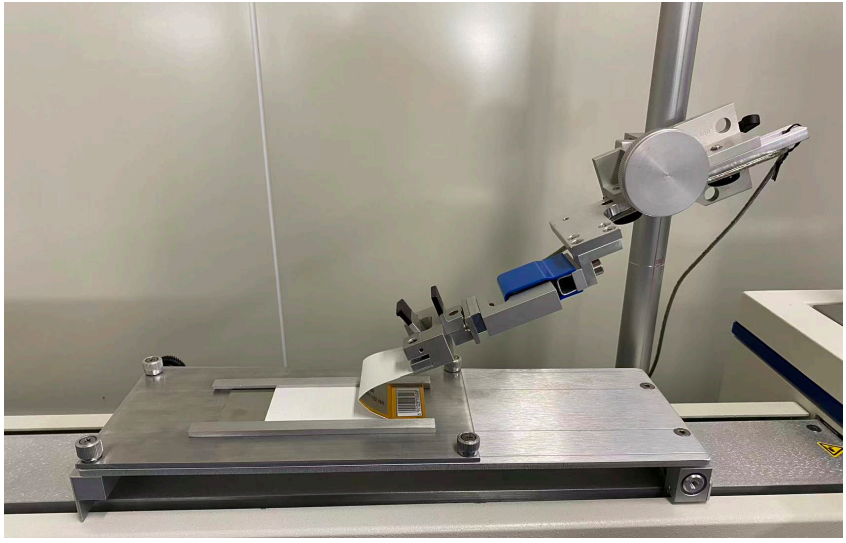
Figur 4 Cigaretpakningskrælningstest
04/ Nøgleteknologiske gennembrud
Denne enhed har opnået teknologiske gennembrud på følgende tre områder:
(1) Integreret design: Ved at integrere de tre vigtigste funktionelle moduler-limskrabning, -rulning og -laminering-i en enkelt base, standardiserer det hele processen i adhæsive ydelseseksperimenter, herunder påføring af lim, udjævning af det klæbende lag, overførsel af lim og laminering, hvilket eliminerer fejl mellem trinene.
(2) Præcis parameterkontrol: Skrabemekanismen sikrer, at det klæbende lag er ensartet i tykkelse (fejl mindre end eller lig med 0,01 mm); rullemekanismen, drevet af et servosystem, styrer valserne til at overføre klæbemidlet med en konstant hastighed og tryk, med en hastighedsnøjagtighed på ±0,1 mm/s og tryknøjagtighed på ±0,5N; lamineringsmekanismen kan præcist justere lamineringstryk (±1N), temperatur (±1 grad) og tid (±0,1s), hvorved de faktiske produktionsforhold simuleres nøjagtigt.
(3) Standardiseret drift: Alle operationer indstilles via en menneskelig-maskinegrænseflade, og efter et-klik start fuldføres hele processen automatisk. Dette eliminerer fuldstændigt defekter forårsaget af manuel betjening, såsom unøjagtig limmængde, ujævn påføring, forkert justeret papir eller utilstrækkelig presning, hvilket sikrer repeterbarheden og sammenligneligheden af testresultaterne. Sammenligningen af før-og-efter testprocessen er vist i figur 5.
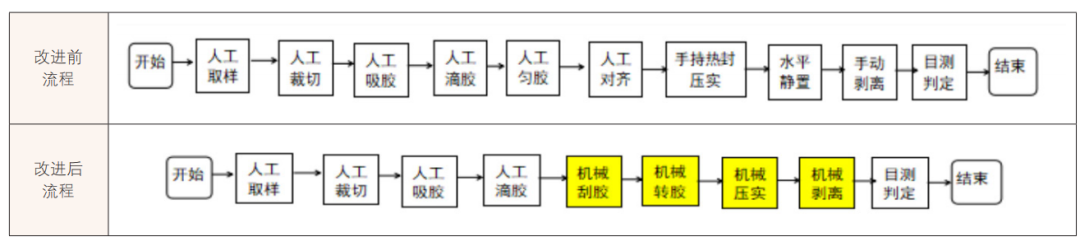
Figur 5 Sammenligning af detektionsproces før og efter forbedring
Tekniske effekter og dataanalyse
01/ Effektivitetsforbedringsanalyse
Efter adskillige computerbaserede-bekræftelser og faktiske tests har denne enhed opnået betydelige forbedringer i detektionseffektiviteten. Den samlede tid for en enkelt detektion faldt fra 2057 sekunder ved brug af traditionelle manuelle metoder til 442 sekunder, hvilket repræsenterer en stigning på 365,38 % i arbejdseffektiviteten. Succesraten for hele detektionsprocessen nåede 100 %, og gen-inspektionsraten faldt fra 50 % til 0, hvilket i høj grad reducerede arbejdsintensiteten for operatører.
02/ Detektionsnøjagtighed og pålidelighed
Kundefeedback: "Designet af denne enhed er videnskabeligt og rimeligt, let at betjene, meget præcist og stabilt. Det overvinder effektivt de forsinkelser og dataafvigelser, der er fundet i tidligere manuelle testmetoder, og giver stærk teknisk support til at forbedre vores kontrol over den klæbende kvalitet af emballagepapir."
03/ Sikkerhedsforbedringer
Traditionel manuel testning bruger varmeudstyr som varmeforseglere, som udgør en risiko for forbrændinger og elektriske farer. Denne enhed integrerer varmemodulet i en lukket kompositstruktur ved hjælp af termisk isolering og automatisk temperaturkontrol. Operatører behøver ikke røre ved høje-temperaturdele, hvilket helt eliminerer risikoen for forbrændinger.
Sociale fordele og anvendelsesværdi
01/ Direkte økonomiske fordele
Ved at forudsige papirets klæbeevne på forhånd reducerer denne enhed effektivt spild og efterbearbejdning i emballageproduktion. Det anslås, at hvis det anvendes bredt på tværs af industrien, kan skrotraten af færdige cigaretpakker på grund af problemer med klæbemiddel reduceres fra et gennemsnit på 5,7 % til under 2 %. Samtidig kan den forbedrede detektionseffektivitet spare betydelige arbejdsomkostninger, hvilket reducerer arbejdsomkostningerne pr. detektion med omkring 80 %.
02/ Teknologisk Ledelse
Den standardiserede drift af denne enhed kan måle klæbeevnen af forskellige typer lim og effektivt screene formuleringer, der er egnede til cigaretpakkepapir, blæk og belægningsprocesser. Dette forkorter R&D-cyklussen for limvalg og formelforbedring, idet det præcist adresserer praktiske problemer i cigaretpakkeproduktion såsom delaminering, afskalning, limoverløb og klæbning, og etablerer et kompatibilitetsevalueringssystem mellem lim og cigaretpakkepapir.
03/ Industrikædesynergi
Projektet anvender en fælles tilgang på tværs af upstream og downstream af industrikæden, der integrerer de tekniske, talent- og udstyrsressourcer fra upstream lim R&D, midstream cigaretpakningsudskrivning og downstream cigaretemballageproduktionsvirksomheder. Dette bryder informations- og teknologibarriererne mellem hvert led og danner et teknisk optimeringssystem i fuld-kæde fra råvarer til færdige produkter, fremmer cigaretemballageindustrien mod større effektivitet, præcision og intelligens og styrker industriens kernekonkurrenceevne.
04/ Bidrag til industristandardisering
Dette projekt udviklede med succes Kinas første enhed til at teste emballagepapirets klæbende ydeevne og opnåede en industri først. For at imødekomme de samlede tekniske specifikationer, der kræves af forskellige virksomheder og testinstitutioner, standardiserede projektgruppen forskningsresultaterne, fremme den tekniske fremgang og kvalitetsforbedring af foldekartoner og råmaterialer (papir) i emballage- og trykkeriindustrien og forbedre ressourcekoordineringen og innovationskapaciteten på tværs af upstream- og downstream-virksomheder.
I fremtiden vil forskerholdet fortsætte med at optimere enhedens intelligens ved at udvikle et automatisk evalueringssystem baseret på maskinsyn, der opnår fuldstændig ubemandet detektering af klæbemiddelydelsen, mens de udforsker applikationer af enheden til at teste klæbeegenskaberne af andre emballagematerialer (såsom plastik og metalfolie), hvilket yder større bidrag til emballagekvalitetstestteknologi inden for emballage.